
單層、AB 雙層、ABA 與 ABC 三層吹袋機(Blown Film Machine),差別不在產量。我們的單層機最高可達 280 kg/hr,雙層機可達 250 kg/hr,每一種結構的最高產量都在 140 kg/hr 以上。
結構真正決定的,是膜裡能放幾種不同的材料,以及每種材料放在哪一層。只看產量選機,可能會花錢買三台押出機,做出一張其實只需要兩種材料的膜。也可能只買了一台押出機,卻沒辦法讓較便宜的原料避開膜的表面。
所以,在決定產量之前,請先寫下這張膜必須包含哪些材料。材料清單比任何產量數字,都更能縮小選擇範圍。
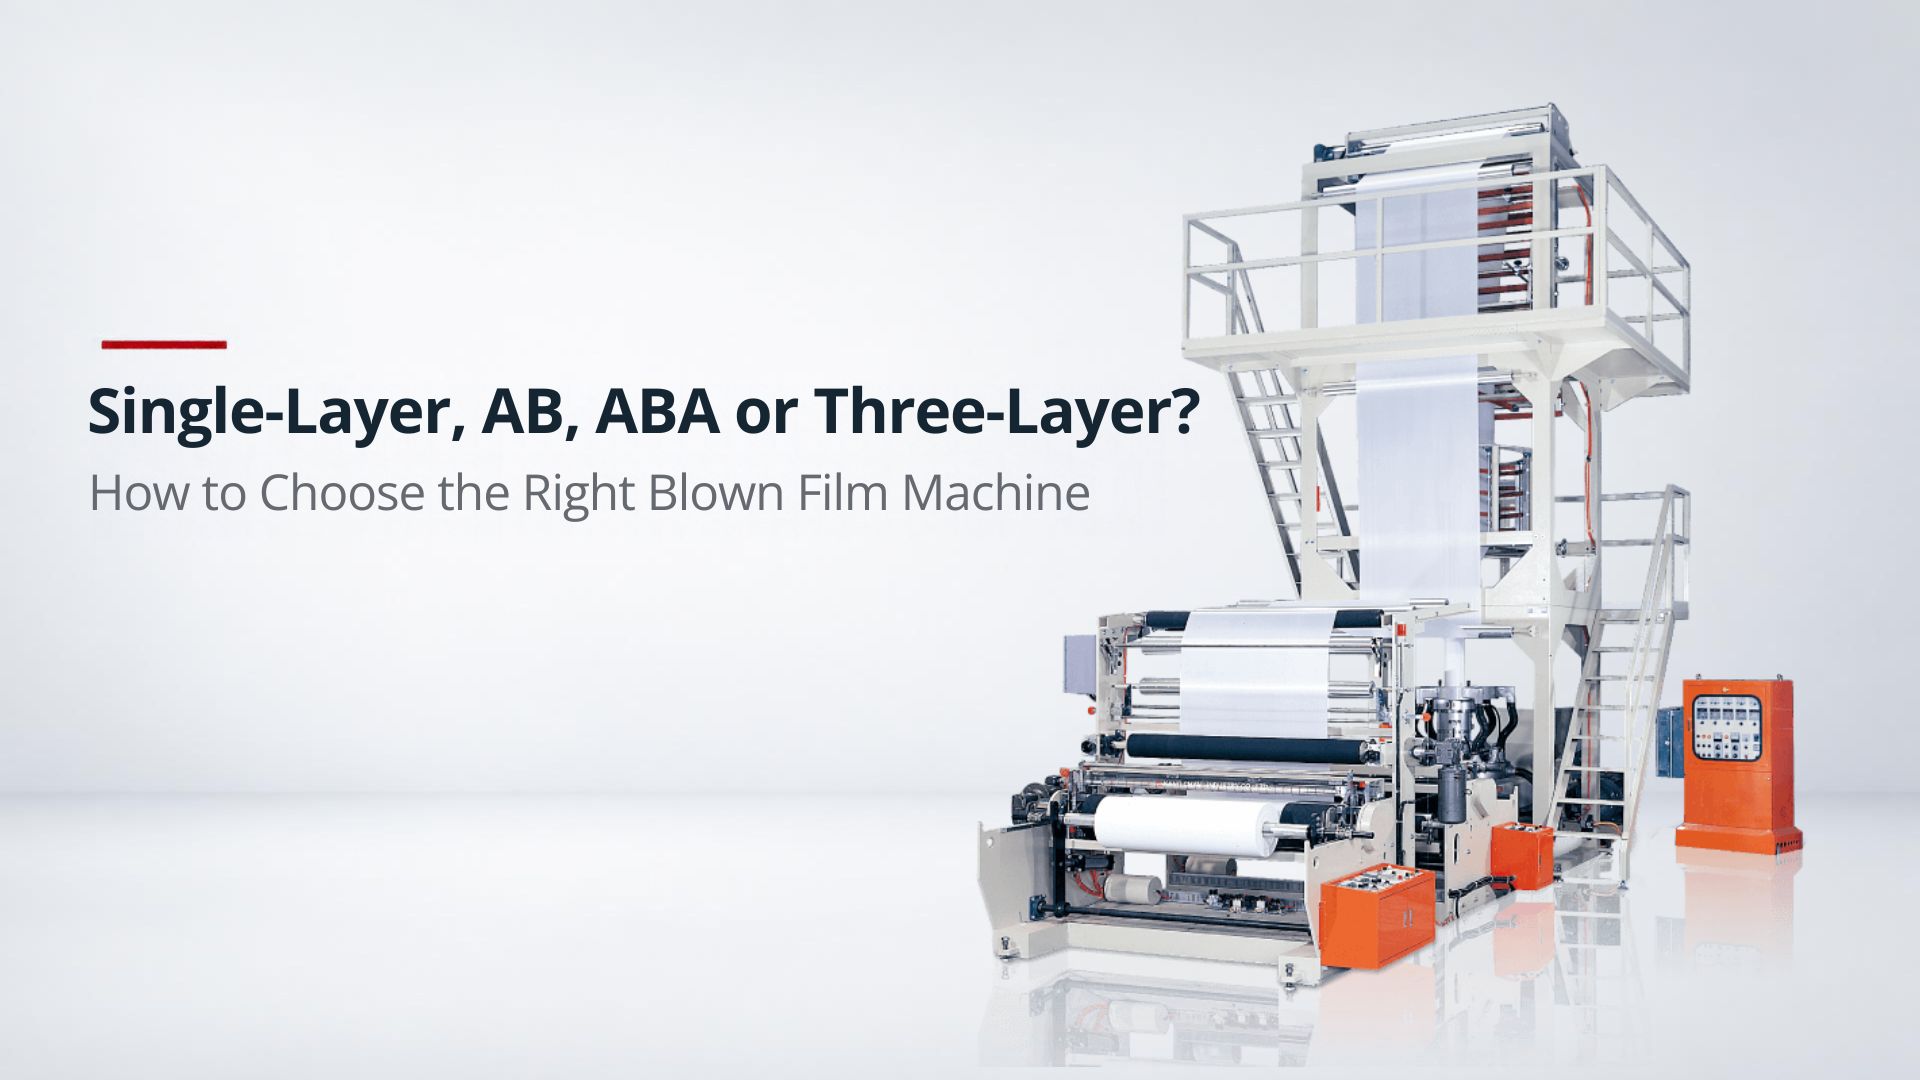
吹袋機有四種基本結構:單層、AB 雙層、ABA,以及 ABC 三層共押出(Co-extrusion)。名稱裡的每個字母代表一層,重複的字母代表同一種材料、來自同一台押出機。區分這四種結構的是兩個數字:有幾台押出機供料給模頭,以及模頭把熔融料分成幾層。
層數由模頭決定。兩台押出機接 AB 模頭,做出的是雙層膜;同樣兩台押出機接 A/B/A 模頭,做出的就是三層膜。下表比較我們四種結構的機型。表中也列出各結構適用的聚乙烯原料:高密度聚乙烯(HDPE)、低密度聚乙烯(LDPE)、線性低密度聚乙烯(LLDPE)與茂金屬聚乙烯(mLDPE)。
| 單層 | AB 雙層 | ABA | ABC 三層 | |
|---|---|---|---|---|
| 押出機 | 1 台 | 2 台 | 2 台 | 3 台 |
| 膜的層數 | 1 層 | 2 層 | 3 層 | 3 層 |
| 可用材料 | 1 種 | 2 種 | 2 種 | 3 種 |
| 我們的機型 | KMT-45/55、KMT-65、KML-120 | KMTL-40/45、KMTL-55、KMTL-65 | KMTL-50S、KMTL-4545T(雙模頭) | KMTL-E3 |
| 產量 | 10–280 kg/hr | 15–250 kg/hr | 雙模頭每頭 10–32 kg/hr,至 90–140 kg/hr | 110–250 kg/hr |
| 最大膜寬 | 3,000 mm | 2,000 mm | 1,200 mm(雙模頭機型為 400 mm × 2) | 1,800 mm |
| 適用原料 | HDPE、LDPE、LLDPE | HDPE、LDPE、LLDPE | HDPE、LDPE、LLDPE | HDPE、LDPE、LLDPE、mLDPE |
產量與膜寬這兩列,印證了開頭的說法:四種結構的產量範圍大幅重疊。能把它們清楚分開的,是押出機數量與材料種類。
螺桿長徑比(L/D)也不是區分結構的依據。我們每一台機台的基本長徑比都是 26:1,與機台大小或結構無關,實際配置再依您要生產的原料調整。如果要使用回收料,我們通常建議 28:1 到 30:1 左右。以下逐一說明每種結構。
只要一種材料就能滿足需求,單層吹袋機就是正確的選擇,而且它不只適合低產量。我們的單層機從 KMT-45/55 的 10–72 kg/hr、KMT-65 的 30–105 kg/hr,一路到 KML-120 的 280 kg/hr,膜寬可達 1,800–3,000 mm。
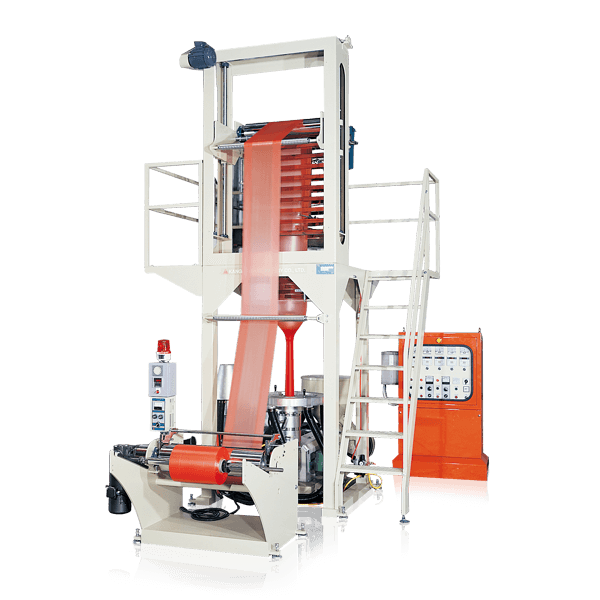
KMT-45/55 可以代表我們單層機的典型配置,主要規格如下:
一台押出機配一個模頭,也是最容易操作與維護的系統。當膜裡需要第二種材料,不論是不同的原料、第二種顏色或較便宜的料,就需要第二台押出機。
有了第二台押出機,就有地方放第二種材料。AB 模頭把兩股熔融料疊成兩層,各來自一台押出機,所以兩層可以在原料、顏色或成本上各不相同。
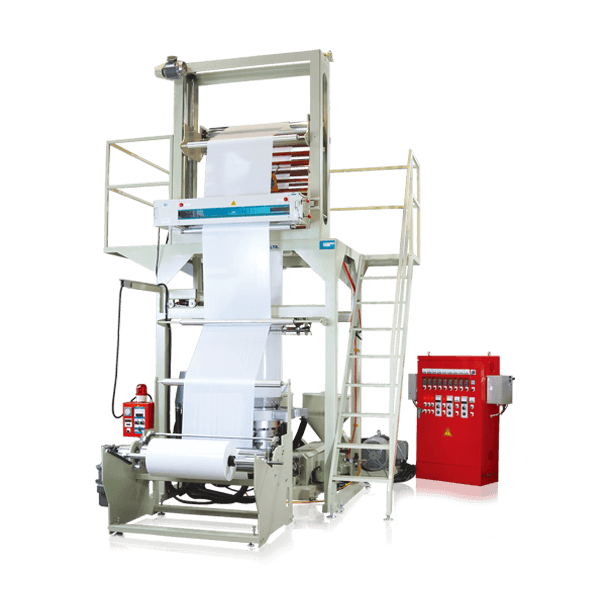
我們的雙層機系列,幾乎涵蓋單層機的完整產量範圍:
顏色也是結構上的選擇。KMTC-40/45 雙色塑膠高速吹袋機以兩支 Ø40 mm 或 Ø45 mm 的 HDPE 螺桿接 24 線模頭,引取速度 85 m/min,生產雙色雙層膜,產量 15–50 kg/hr。如果產品的賣點在外觀而不在性能,這台才是該拿來和寬幅機型比較的機型。
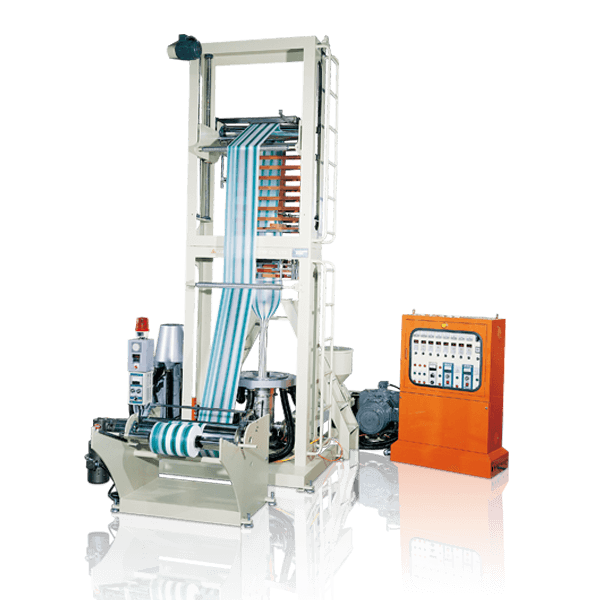
AB 膜的兩種材料各占一面。如果想把較便宜的材料包在膜的中間,兩面都用同一種材料,需要的結構就是 ABA。
ABA 吹袋機用兩台押出機做出三層膜。A/B/A 模頭把一台押出機的熔融料分到內外兩個表層,再把第二台押出機的熔融料放在兩層之間。兩個表層負責外觀、熱封與印刷面;中間層可以放填充料或回收料等較便宜的材料,而且不會接觸到任何一面。
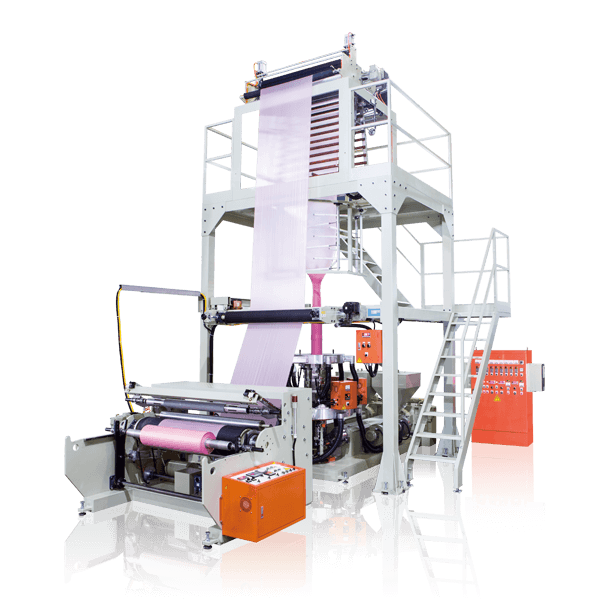
我們的 KMTL-50S 雙層(A/B/A)高速吹袋機就是為這種結構設計的,主要規格如下:
ABA 產線不必多買一台押出機,也省下這台押出機的電力、冷卻與控制,就能做出「表層/中間層/表層」的膜。這就是這種結構在成本上的全部理由。
取捨在於兩個表層必須是同一種材料,因為它們來自同一台押出機。如果您的膜可以接受這一點,ABA 就能比 ABC 少一台押出機,做出同樣的三層結構。如果兩面需要不同的特性,請接著看 ABC 那一節。
KMTL-4545T 雙模頭吹袋機採用同樣的 ABA 結構,但用兩個模頭生產。它的額定產量 10–32 kg/hr 與膜寬 400 mm 都是每個模頭的數字,所以這台機器會同時生產兩條各自獨立的 400 mm 膜,而不是一條 800 mm 的膜。它使用兩支 Ø45 mm 螺桿,引取速度 85 m/min。
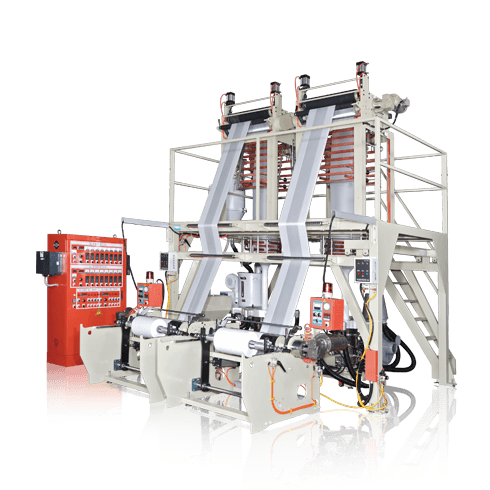
兩台 ABA 機型怎麼選,取決於您需要的膜:要一條最寬 1,200 mm 的膜,選 KMTL-50S;要兩條各最寬 400 mm 的膜,選 KMTL-4545T。不做共押出的雙模頭配置,則有 KMH-45T 高密度雙模頭塑膠吹袋機。它以兩支 Ø45 mm 的 HDPE 螺桿分別供料給兩個模頭,每個模頭 24 kg/hr。
兩台 ABA 機型有同一個限制:兩個表層永遠是同一種材料。當這個限制已經不符合您的膜,就需要第三台押出機。
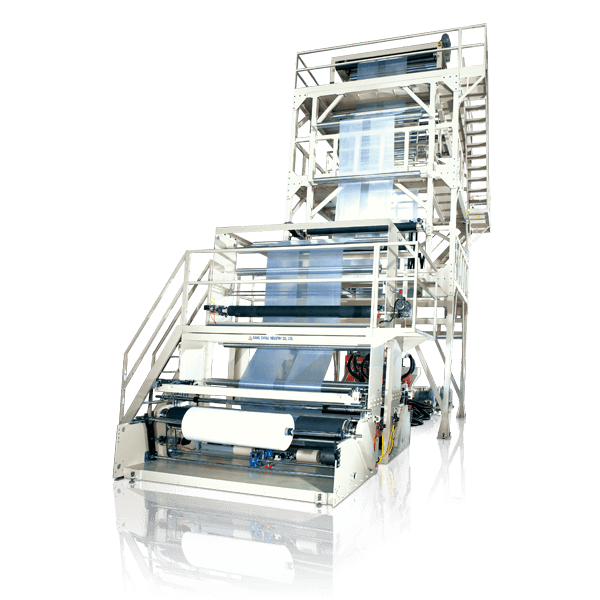
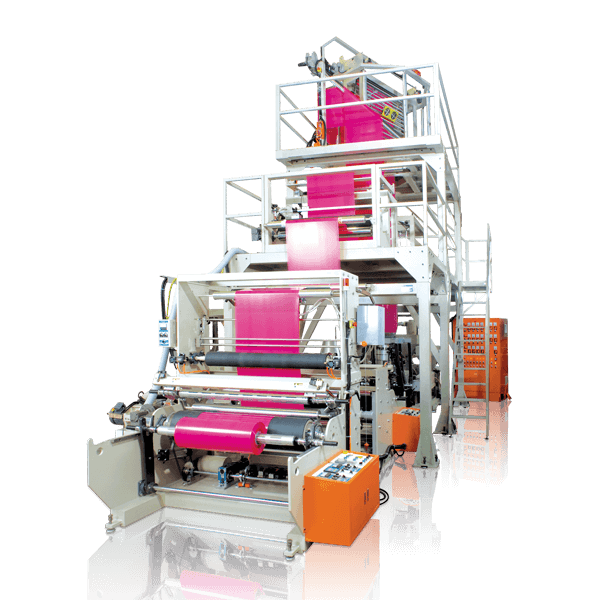
ABC 三層吹袋機讓每一層都有自己的押出機,所以三層可以是三種不同的材料。這是第三台押出機唯一能做到、而 ABA 做不到的事。我們的 KMTL-E3 三層吹袋機有三種配置:
| 機型 | 螺桿直徑 | 膜寬 | 產量 |
|---|---|---|---|
| KMTL-40-45-40 E3 | Ø40-45-40 mm | 900 mm | 110 kg/hr |
| KMTL-45-55-45 E3 | Ø45-55-45 mm | 1,400 mm | 150 kg/hr |
| KMTL-55-65-55 E3 | Ø55-65-55 mm | 1,800 mm | 250 kg/hr |
每一層都有獨立的押出機,中間層就可以完全用回收料。在我們的三層機上,B 層可以使用 100% 回收料,A 層與 C 層使用 100% 新料。
A 層與 C 層的比例可以在生產中調整,即使提高 B 層的比例,仍能維持產品品質。詳見〈塑膠加工行業的新一代,新前景〉一文。這樣可以避免把高比例回收料混進單一熔融料流時產生的品質問題。
KMTL-E3 也是我們唯一適用 mLDPE 的機型。它的選購設備清單是我們吹袋機系列中最完整的,共 10 項。其中包括上旋轉裝置 270°、下旋轉裝置 360°、EPC 導正系統(Edge Position Control)、張力控制系統,以及 PLC(Programmable Logic Controller)人機介面電腦控制系統(伺服馬達)。
不論材料清單指向哪一種結構,同一種結構裡要選哪個機型,還是要看幾項實際的量測數據。
選吹袋機,歸結起來是五項資料。第一項最重要,因為它決定結構,也最容易被留到最後:
以下兩位長期合作的客戶,可以看出這些條件在實際生產中的樣子。
以下兩位客戶都使用我們的 KMTL 雙層機,也都持續向我們購機超過十年。
彰化一家以內銷為主的一次性塑膠袋廠,向我們提出兩個明確的需求:高產量,以及盡量節省人力。我們建議採用 KMTL 系列,配置為產量 80 kg/hr 的低密度雙層吹袋機。我們另外加裝了警示及省電裝置,同時滿足客戶對節能的需求。
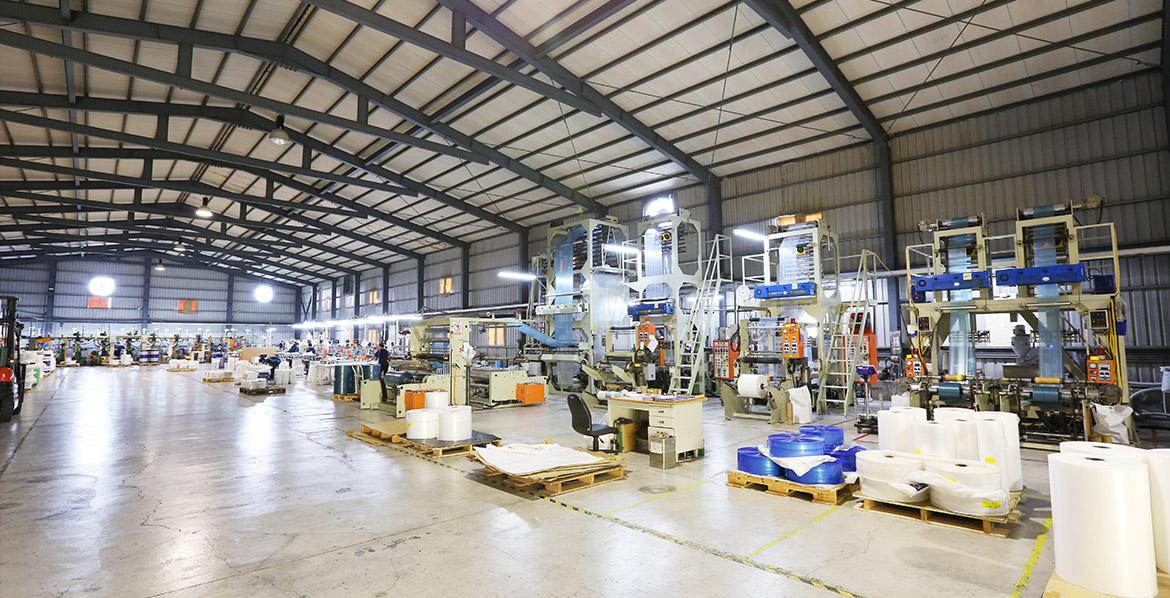
雙方合作至今已超過 15 年。隨著業務成長,這家工廠持續添購新機台,我們也一路提供維修服務。閱讀完整案例。
這家南非快遞袋與購物袋製造商,在當地市場已是主要業者,與我們合作超過 20 年。公司目前已由第二代接班,規模仍在擴張。工廠面積近 2 萬平方公尺(約 6,000 坪),裡面運轉著我們的 10 台大型機台,以及 2 台塑膠回收機。
這位客戶採購的,正是我們在 2018 年台北塑橡膠展展出的 KMTL 雙層高速吹袋機。閱讀完整案例。想在廠內自行處理膜料廢料的工廠,可以搭配塑膠廢料回收機使用。
兩位客戶都不是從層數開始思考。他們都從自己的生產目標出發,再選出能達成目標的結構,這也是本文建議的順序。
比較報價時,常會遇到幾個前面沒有談到的問題。
ABA 機型用兩台押出機做出三層膜,所以報價單上兩種稱呼都可能出現。要在同一個基準上比較報價,請確認押出機的數量,以及模頭是否為 A/B/A 設計,不要只看機型名稱裡的層數。
不會。引取速度取決於機型,與層數無關。在我們的機型中,ABA 的 KMTL-50S 最快,達 100 m/min;KMTL-E3 的三種配置則分別是 65、45 與 40 m/min。
可以。我們的單層機 KMT-55CE,設計上可使用 67% 新料 LDPE 搭配 33% 回收料。在這個配比下,薄膜仍保有使用 100% 新料時的抗拉強度、耐穿刺性與透明度。如果回收料比例要更高,我們的 ABC 三層機可以把整個中間層都用來放回收料,如前文所述。
有。除了 HDPE、LDPE 與 LLDPE,我們的機器也能使用生物可分解材料,包括聚乳酸(Polylactic Acid, PLA)、聚己二酸對苯二甲酸丁二酯(Polybutylene Adipate Terephthalate, PBAT)與聚乙烯醇(Polyvinyl Alcohol, PVA)。一家加州客戶十多年來只用我們的機器生產 PLA 膜。這家客戶的第一條產線,膜寬只有 50 cm,產量約為聚乙烯的一半。現在的 PLA 產線,膜寬已達 1 m,產量也比以前更好。
結構取決於您的材料清單,機型則取決於其他四項數據。請把上面的五項規格提供給我們,我們的工程師會告訴您它們指向哪一種結構,以及適合哪個機型。
請使用我們的聯絡表單,在「問題與建議」欄位填寫以下資料:
如果您已經在使用我們的機台,正在規劃升級或增設產線,請一併填上目前的機型編號。這樣我們的工程師就能從您現有的產線開始評估。
想了解這些結構的實際生產情況,可以閱讀彰化塑膠袋廠如何以 80 kg/hr 運轉我們的 KMTL 系列。南非的案例則說明了快遞袋製造商如何添購新機台、擴大本地市占。我們完整的塑膠吹袋機產品線列出了本文提到的所有機型。
