
Однослойный, AB, ABA и трёхслойный ABC экструдеры для производства рукавной плёнки различаются отнюдь не производительностью. Наши однослойные линии достигают 280 кг/ч, двухслойные — 250 кг/ч, а максимальная производительность любой конструкции в нашей линейке составляет 140 кг/ч и более.
Конструкция же определяет, сколько разных материалов может содержать ваша плёнка и где располагается каждый из них. Если выбирать только по производительности, можно заплатить за три экструдера ради плёнки, которой всегда хватало двух материалов. Или остаться с одним экструдером без возможности убрать более дешёвый полимер с поверхности плёнки.
Поэтому имеет смысл записать, что должна содержать ваша плёнка, прежде чем определяться с тоннажом. Перечень материалов сужает выбор быстрее, чем любые цифры производительности.
Экструдеры для производства рукавной плёнки выпускаются в четырёх базовых конструкциях: однослойные, двухслойные AB, а также трёхслойные ABA и ABC с соэкструзией. В этих обозначениях каждая буква соответствует слою, а повторяющаяся буква означает тот же материал из того же экструдера. Конструкции различаются двумя числами: сколько экструдеров питает экструзионную головку и сколько слоёв головка формирует из этого расплава.
Количество слоёв задаёт именно экструзионная головка. Два экструдера, питающие головку AB, дают двухслойную плёнку, а те же два экструдера с головкой A/B/A — трёхслойную. В таблице ниже сравниваются четыре конструкции в нашей линейке, включая марки полиэтилена, на которые рассчитана каждая из них: полиэтилен высокой плотности (HDPE), низкой плотности (LDPE), линейный низкой плотности (LLDPE) и металлоценовый (mLDPE).
| Однослойный | Двухслойный AB | ABA | Трёхслойный ABC | |
|---|---|---|---|---|
| Экструдеры | 1 | 2 | 2 | 3 |
| Слои в плёнке | 1 | 2 | 3 | 3 |
| Разные материалы | 1 | 2 | 2 | 3 |
| Наши модели | KMT-45/55, KMT-65, KML-120 | KMTL-40/45, KMTL-55, KMTL-65 | KMTL-50S, KMTL-4545T (с двумя головками) | KMTL-E3 |
| Производительность | 10–280 кг/ч | 15–250 кг/ч | от 10–32 кг/ч на головку до 90–140 кг/ч | 110–250 кг/ч |
| Максимальная ширина плёнки | 3000 мм | 2000 мм | 1200 мм (400 мм × 2 на модели с двумя головками) | 1800 мм |
| Допустимые материалы | HDPE, LDPE, LLDPE | HDPE, LDPE, LLDPE | HDPE, LDPE, LLDPE | HDPE, LDPE, LLDPE, mLDPE |
Строки производительности и ширины подтверждают сказанное в начале: по производительности четыре конструкции во многом перекрываются. Чётко различаются лишь строки экструдеров и материалов.
Длина шнека тоже не разделяет конструкции. Каждая линия в нашей линейке, независимо от размера и конструкции, изначально имеет отношение длины к диаметру (L/D) 26:1, и мы адаптируем шнек под полимер, который вы планируете перерабатывать. Для вторичного сырья мы обычно рекомендуем около 28:1–30:1. Ниже каждая конструкция рассмотрена по очереди.
Однослойный экструдер для производства рукавной плёнки — правильный выбор, когда задачу решает один материал, и он не ограничен работой с низкой производительностью. Наша линейка начинается с модели KMT-45/55 производительностью от 10 до 72 кг/ч, включает KMT-65 производительностью от 30 до 105 кг/ч и доходит до KML-120 с производительностью 280 кг/ч при ширине плёнки от 1800 до 3000 мм.
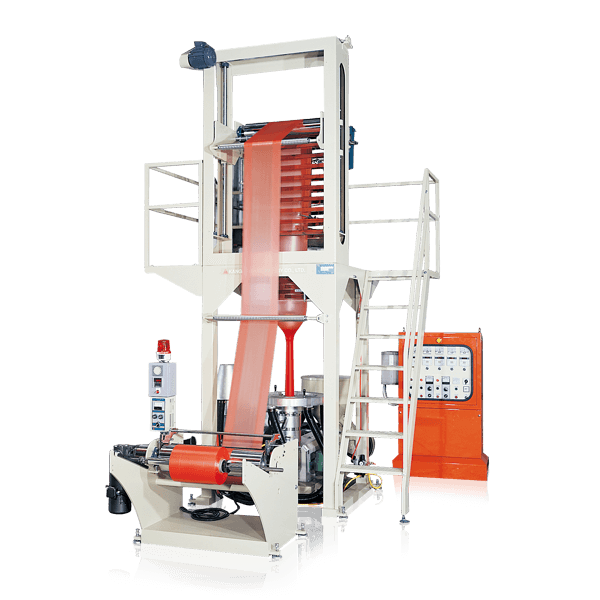
KMT-45/55 наглядно показывает, как выглядит типичная однослойная линия нашей линейки. Её основные характеристики:
Схема «один экструдер — одна экструзионная головка» к тому же самая простая в эксплуатации и обслуживании. Если в плёнку нужно ввести второй материал — другой полимер, второй цвет или более дешёвую марку, — потребуется второй экструдер.
Второй экструдер даёт место для второго материала. Головка AB укладывает два потока расплава в два слоя — по одному от каждого экструдера, поэтому слои могут различаться по полимеру, цвету или стоимости.
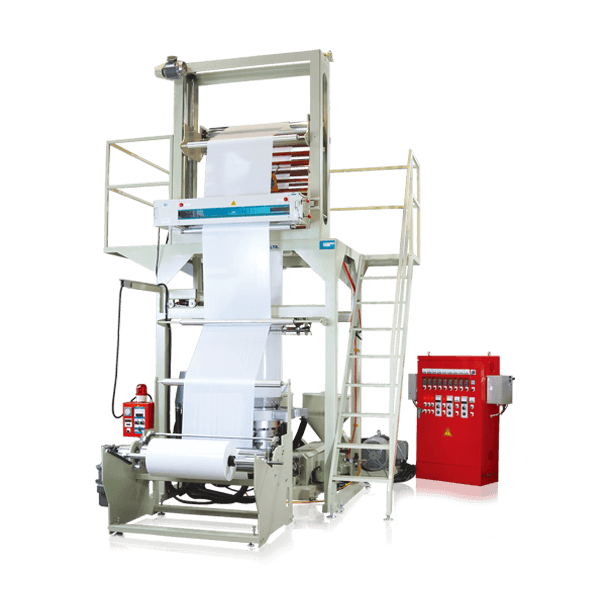
Наше семейство двухслойных машин охватывает почти весь диапазон производительности наших однослойных моделей:
Цвет — тоже вопрос выбора конструкции. Двухцветная линия KMTC-40/45 оснащена двумя шнеками Ø40 мм или Ø45 мм для HDPE, подающими расплав в 24-полосную экструзионную головку, работает со скоростью 85 м/мин и выпускает двухцветную двухслойную плёнку с производительностью от 15 до 50 кг/ч. Если ваш продукт выделяется внешним видом, а не эксплуатационными характеристиками, именно эту линию стоит сравнить с более широкой.
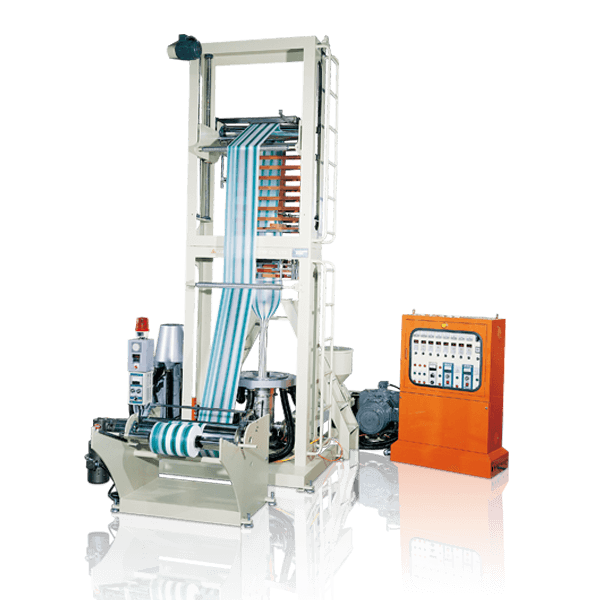
В плёнке AB каждый материал находится на своей стороне. Если нужно спрятать более дешёвый материал внутри плёнки, а на обеих поверхностях иметь один и тот же материал, вам нужна конструкция ABA.
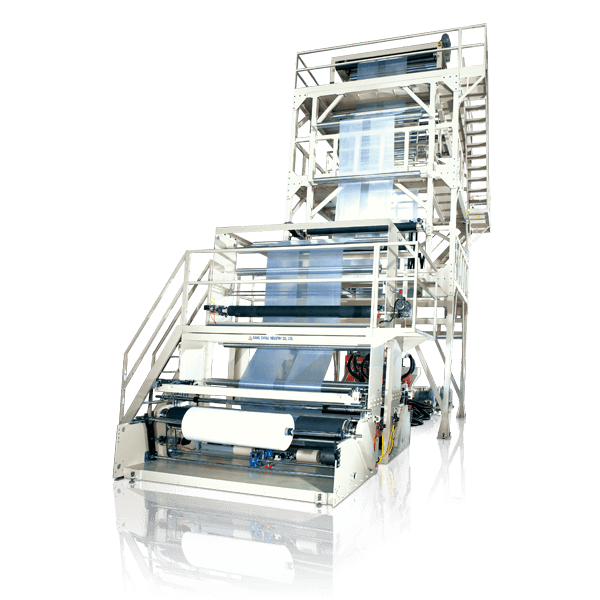
Экструдер ABA для производства рукавной плёнки изготавливает трёхслойную плёнку с помощью двух экструдеров. Головка A/B/A разделяет расплав одного экструдера между обоими наружными слоями и помещает между ними расплав второго экструдера. Два наружных слоя отвечают за внешний вид, сварку и поверхность под печать, а средний слой может содержать более дешёвый материал, например наполнитель или вторичный полимер, который не выходит ни на одну из поверхностей.
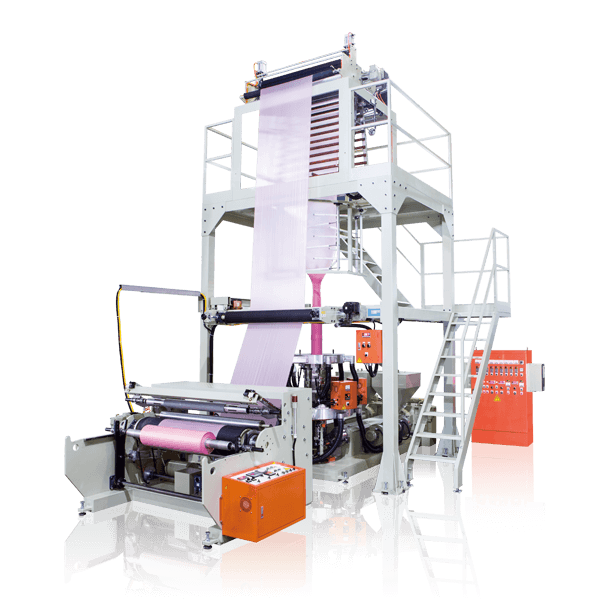
Наша модель KMTL-50S построена именно на этой конструкции. Её основные характеристики:
Линия ABA выпускает плёнку структуры «наружный слой — средний слой — наружный слой» без третьего экструдера, который нужно покупать, питать электроэнергией, охлаждать и контролировать. В этом и состоит вся экономическая логика данной конструкции.
Компромисс в том, что оба наружных слоя должны быть из одного материала, поскольку они поступают из одного экструдера. Если для вашей плёнки это приемлемо, ABA даёт трёхслойную конструкцию на один экструдер меньше, чем ABC. Если двум поверхностям нужны разные свойства, переходите к разделу об ABC.
Модель KMTL-4545T реализует ту же конструкцию ABA, но через две экструзионные головки вместо одной. Её номинальная производительность от 10 до 32 кг/ч и ширина плёнки 400 мм указаны в расчёте на одну головку, поэтому машина одновременно выпускает два независимых полотна по 400 мм, а не одно полотно шириной 800 мм. Она оснащена двумя шнеками Ø45 мм, скорость отбора — 85 м/мин.
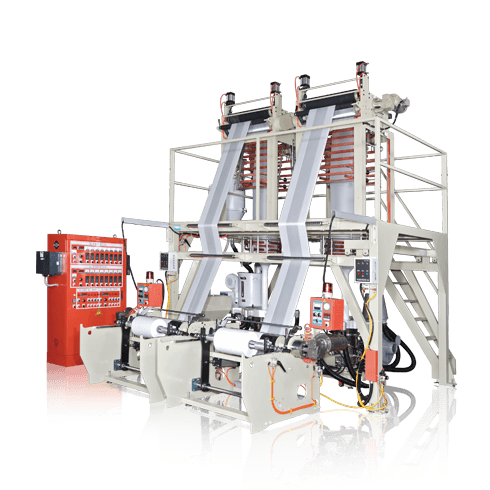
Выбор между двумя машинами ABA сводится к тому, какое полотно вам нужно: одно шириной до 1200 мм на KMTL-50S или два отдельных полотна шириной до 400 мм каждое на KMTL-4545T. Такая же компоновка с двумя головками, но без соэкструзии, есть у нашей модели KMH-45T, в которой два шнека Ø45 мм для HDPE питают две экструзионные головки производительностью по 24 кг/ч каждая.
У обеих машин ABA есть общее ограничение: оба наружных слоя всегда из одного материала. Когда для вашей плёнки это ограничение становится неприемлемым, без третьего экструдера не обойтись.
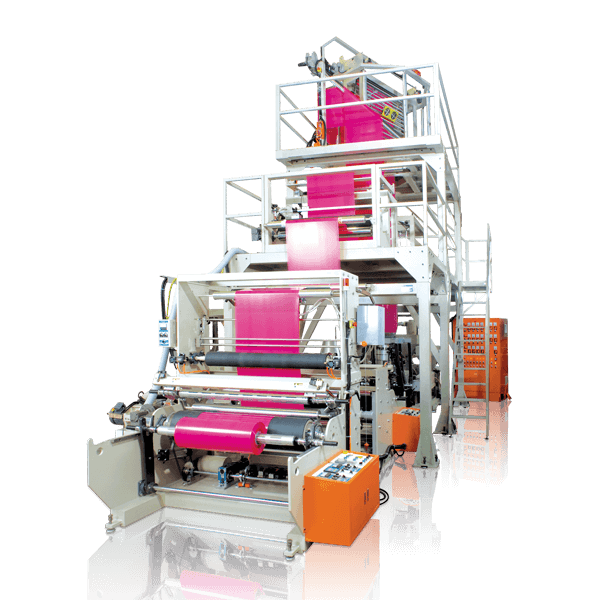
В трёхслойном экструдере ABC для производства рукавной плёнки у каждого слоя свой экструдер, поэтому все три слоя могут быть из разных материалов. Это единственное, что даёт третий экструдер и чего не может обеспечить ABA. Наша трёхслойная линия KMTL-E3 выпускается в трёх исполнениях:
| Модель | Диаметры шнеков | Ширина плёнки | Производительность |
|---|---|---|---|
| KMTL-40-45-40 E3 | Ø40-45-40 мм | 900 мм | 110 кг/ч |
| KMTL-45-55-45 E3 | Ø45-55-45 мм | 1400 мм | 150 кг/ч |
| KMTL-55-65-55 E3 | Ø55-65-55 мм | 1800 мм | 250 кг/ч |
Благодаря отдельному экструдеру на каждый слой средний слой можно полностью отдать под вторичное сырьё. На наших трёхслойных линиях можно использовать 100% вторичного сырья в слое B и 100% первичного сырья в слоях A и C.
Соотношение слоёв A и C можно регулировать в ходе производства, а увеличение доли слоя B по-прежнему позволяет сохранять высокое качество продукции, как мы рассказывали в материале Новое поколение, новые перспективы в отрасли переработки пластмасс. Это позволяет избежать проблем с качеством, которые возникают при смешивании большой доли вторичного полимера в одном потоке расплава.
KMTL-E3 также единственная линия в нашей линейке, рассчитанная на mLDPE. У неё самый длинный список дополнительного оборудования среди наших экструдеров для производства рукавной плёнки — десять позиций. Среди них — осциллирующее тянущее устройство с поворотом на 270°, непрерывно вращающаяся на 360° экструзионная головка, система контроля положения кромки (EPC), система регулирования натяжения плёнки и программируемый логический контроллер (PLC) с сервоприводным управлением.
Какую бы конструкцию ни подсказал перечень материалов, выбор модели внутри неё всё равно зависит от нескольких параметров.
Выбор экструдера для производства рукавной плёнки сводится к пяти исходным параметрам. Первый из них важнее всего, поскольку определяет конструкцию, и именно его проще всего оставить напоследок:
Два наших давних клиента показывают, как эти исходные параметры проявляются на практике, когда машины уже работают.
Оба клиента, о которых пойдёт речь ниже, работают на наших двухслойных машинах KMTL и уже значительно больше десяти лет продолжают закупать у нас оборудование.
Завод одноразовых пластиковых пакетов в Чжанхуа (Тайвань), работающий на внутренний рынок, обратился к нам с двумя чёткими требованиями: высокая производительность и минимальное количество операторов. Мы рекомендовали серию KMTL, сконфигурированную как двухслойная линия для полиэтилена низкой плотности производительностью 80 кг/ч. Мы добавили устройства сигнализации о нагрузке и энергосбережения, что также обеспечило заводу желаемую экономию электроэнергии.
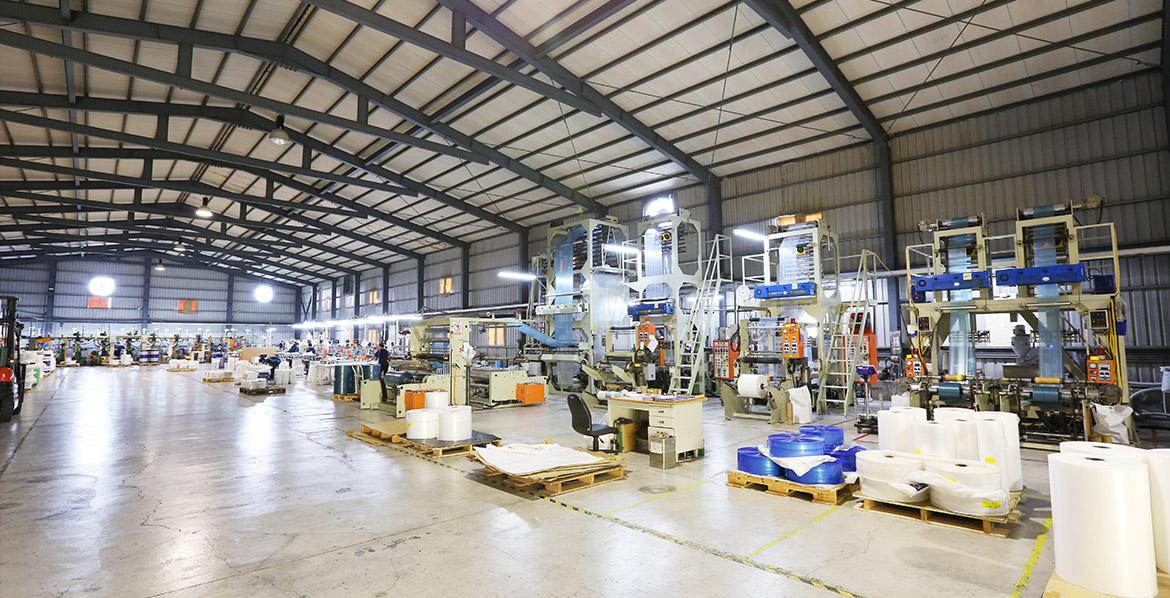
Сотрудничество продолжается уже более 15 лет. По мере роста бизнеса завод продолжал докупать новые машины, а мы всё это время обслуживали его линии. Читать кейс полностью.
Южноафриканский производитель пакетов для экспресс-доставки и пакетов для покупок, уже являющийся крупным игроком на своём местном рынке, сотрудничает с нами более 20 лет. Сейчас компанией руководит второе поколение, и она продолжает расширяться. На её заводе площадью почти 20 000 м² работают десять наших крупных машин и две наши машины для переработки пластика.
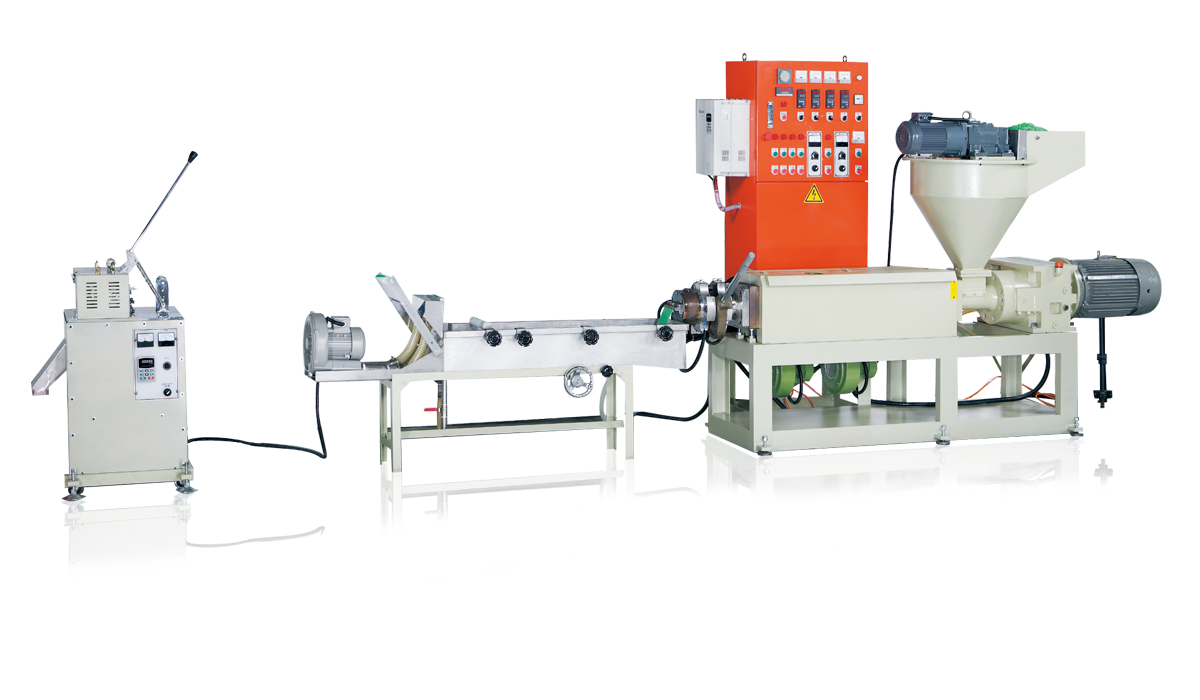
Двухслойная высокоскоростная линия KMTL, которую мы показывали на выставке Taipei PLAS 2018, — именно та модель, которую купил этот клиент. Читать кейс полностью. Предприятия, желающие перерабатывать собственные плёночные отходы на месте, могут дополнить линию для плёнки линией для переработки и грануляции плёночных отходов.
Ни один из клиентов не начинал с количества слоёв. Каждый исходил из собственной производственной цели и выбирал отвечающую ей конструкцию — именно такой порядок рекомендует это руководство.
При сравнении коммерческих предложений возникает несколько вопросов, которые не освещены в разделах выше.
Машина ABA использует два экструдера для изготовления трёхслойной плёнки, поэтому в коммерческом предложении может встретиться любое из этих названий. Чтобы сравнивать предложения на равных условиях, проверяйте количество экструдеров и то, имеет ли экструзионная головка конструкцию A/B/A, а не полагайтесь на количество слоёв в названии машины.
Нет. Скорость отбора зависит от модели, а не от количества слоёв. В нашей линейке самая быстрая — ABA-модель KMTL-50S со скоростью 100 м/мин, тогда как три исполнения KMTL-E3 работают со скоростью 65, 45 и 40 м/мин.
Да. Наш однослойный KMT-55CE рассчитан на работу со смесью из 67% первичного LDPE и 33% вторичного сырья. При таком соотношении плёнка сохраняет прочность на растяжение, стойкость к проколу и оптическую прозрачность, ожидаемые от плёнки из первичного сырья. Для большей доли вторичного сырья наши трёхслойные линии ABC позволяют полностью отдать под вторичное сырьё средний слой, как описано выше.
Да. Помимо HDPE, LDPE и LLDPE, наши машины работают с биоразлагаемыми материалами в том числе с полилактидом (PLA), полибутиленадипаттерефталатом (PBAT) и поливиниловым спиртом (PVA). Один клиент из Калифорнии уже более десяти лет работает на наших машинах исключительно с PLA. Его первая линия выпускала плёнку шириной всего 50 см примерно с половиной той производительности, что достигается на полиэтилене. Нынешняя линия для PLA выпускает плёнку шириной 1 м, причём с более высокой производительностью, чем раньше.
Конструкция вытекает из перечня материалов, а подходящая модель — из остальных четырёх параметров. Пришлите нам пять перечисленных выше параметров, и наши инженеры скажут, на какую конструкцию они указывают и какая модель подходит.
Воспользуйтесь нашей контактной формой и укажите эти данные в поле „Комментарии“:
Если вы уже работаете на одной из наших машин и планируете модернизацию или дополнительную линию, укажите номер вашей текущей модели, чтобы наши инженеры могли отталкиваться от той линии, которая у вас есть сегодня.
Чтобы увидеть эти конструкции в работе, прочитайте, как завод пакетов в Чжанхуа эксплуатирует нашу серию KMTL с производительностью 80 кг/ч и как южноафриканский производитель пакетов для экспресс-доставки добавил новые машины, чтобы увеличить долю на местном рынке. В нашей полной линейке экструдеров для производства рукавной плёнки представлены все модели из этого руководства.
