
吹膜製程(blown film extrusion)是把聚乙烯或聚丙烯塑膠粒熔融,從環形模頭擠出,再吹成泡管,經過冷卻、壓平,最後捲成膜捲。整個製程分成七個相連的階段,加工廠遇到的膜缺陷,幾乎都能追到其中一段。知道哪一段控制膜厚、強度與平整度,就能逐項看懂機器規格表,也知道該向供應商問哪些問題。
吹膜製程是一種塑膠膜的製造方法。熔融的塑膠從圓形模頭擠出成薄壁管,再從內部吹氣膨脹成泡管,接著冷卻、壓平。泡管在長度與圓周兩個方向同時被拉伸,所以吹膜是雙向配向,韌性均衡,適合做袋子與包裝膜。
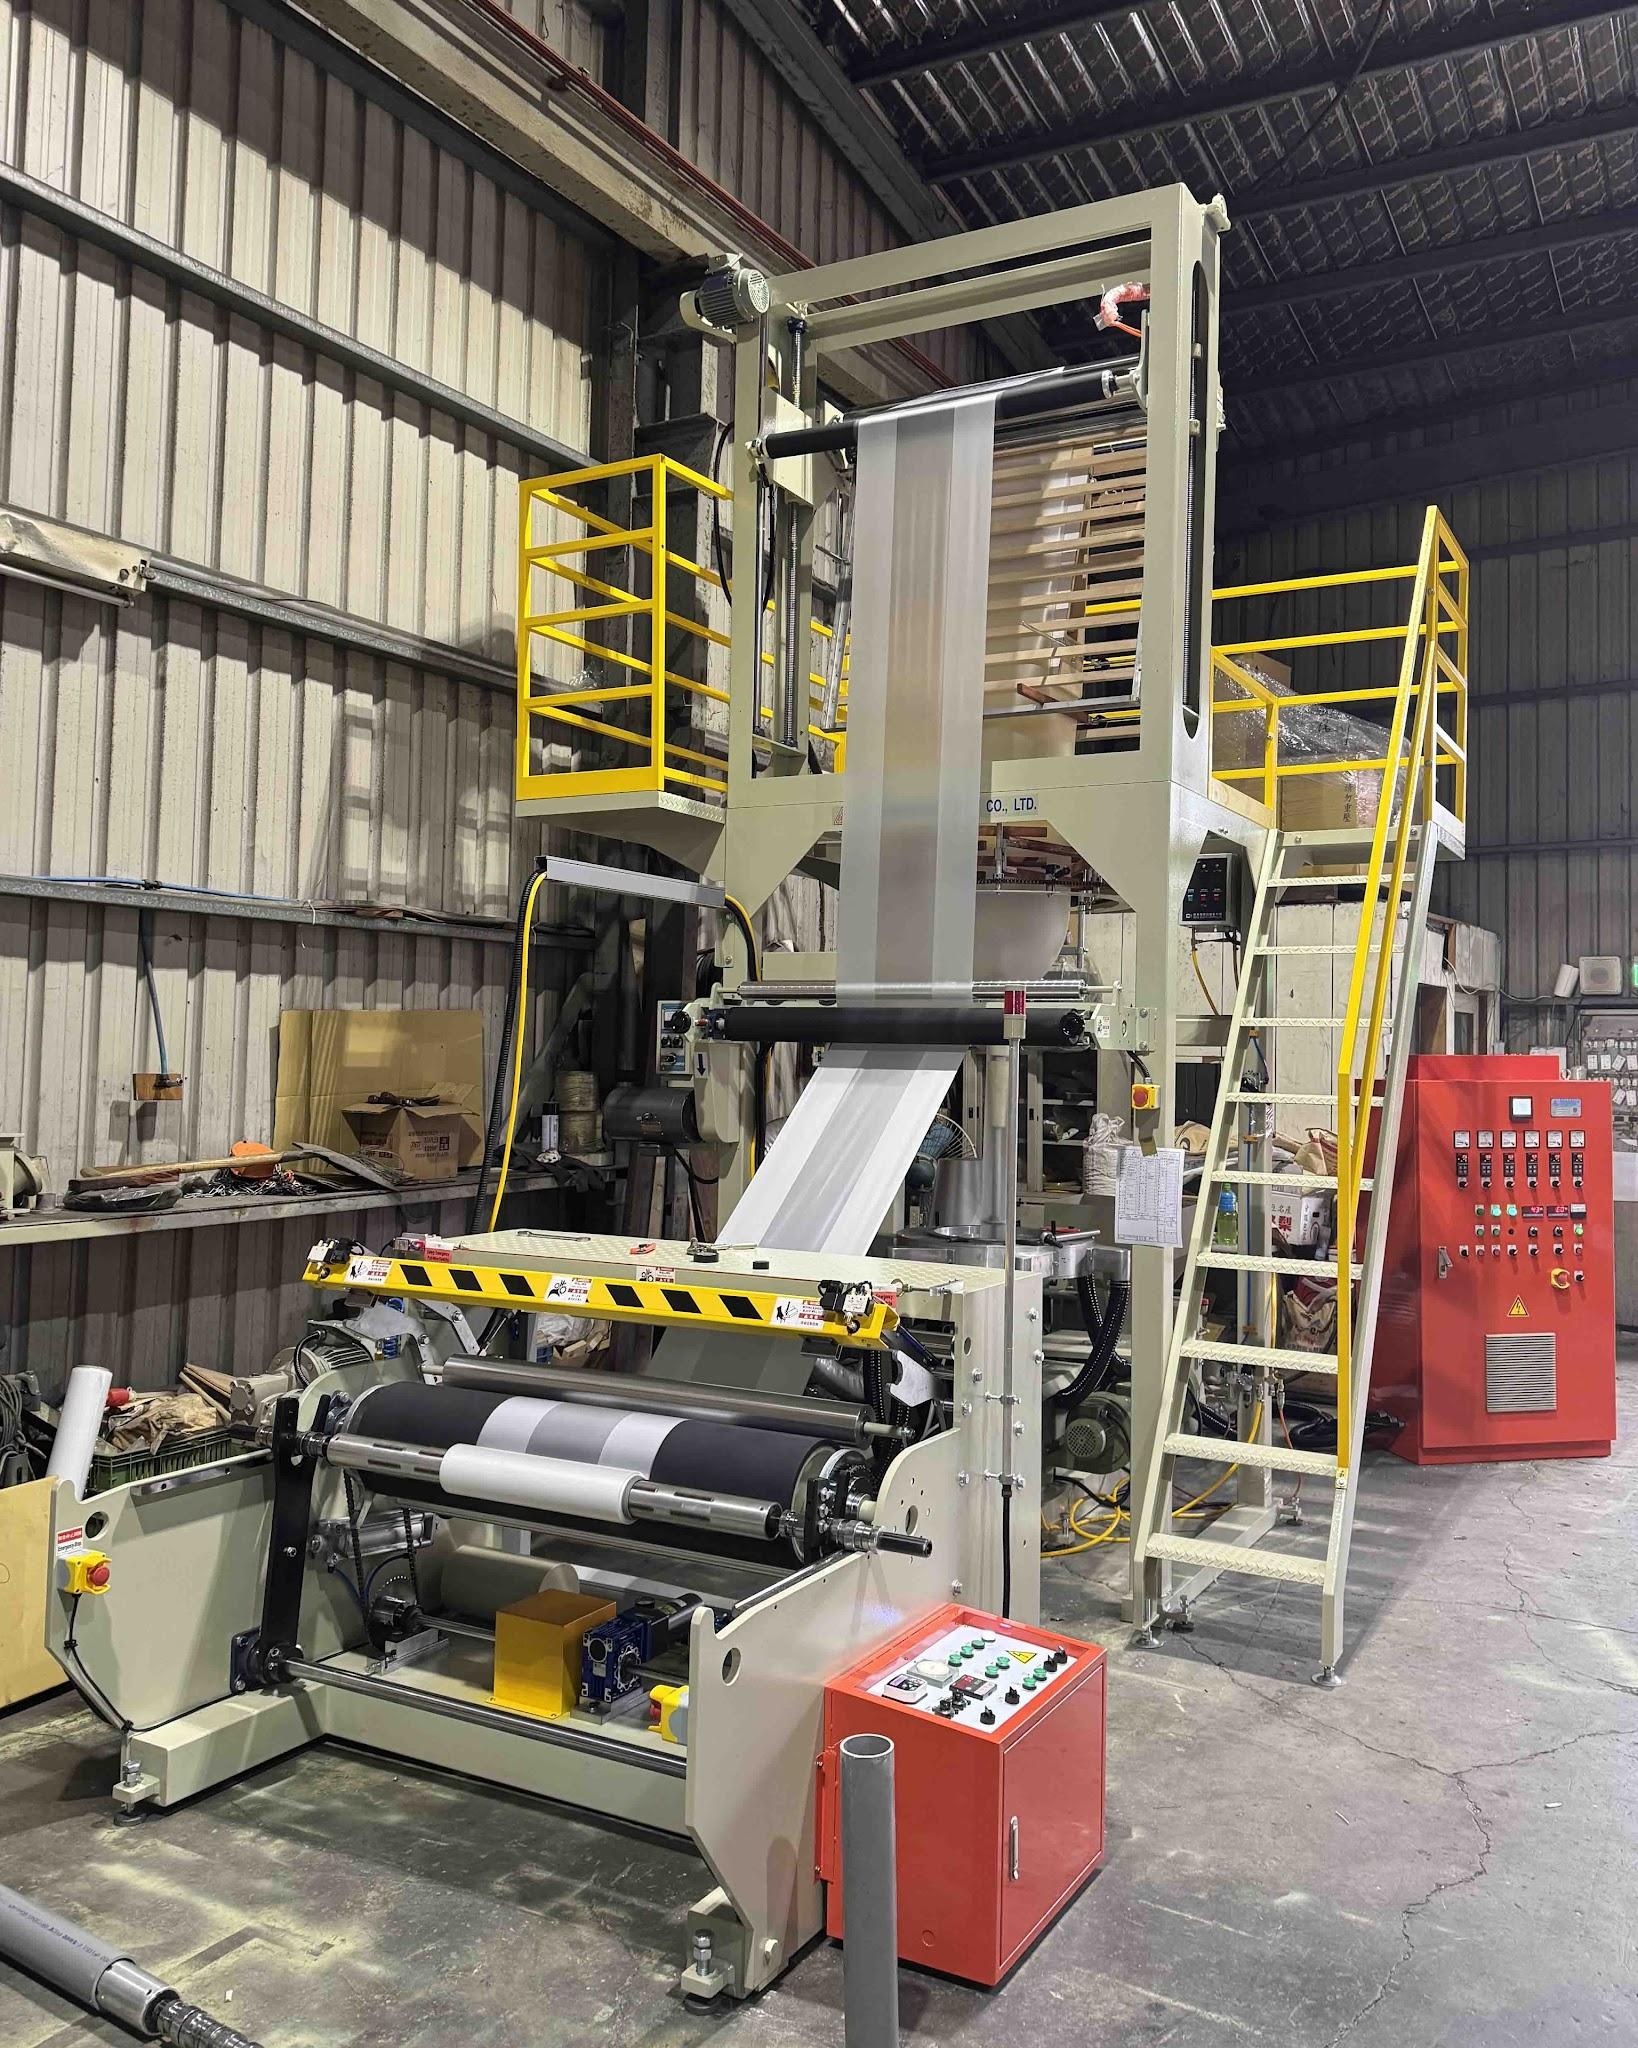
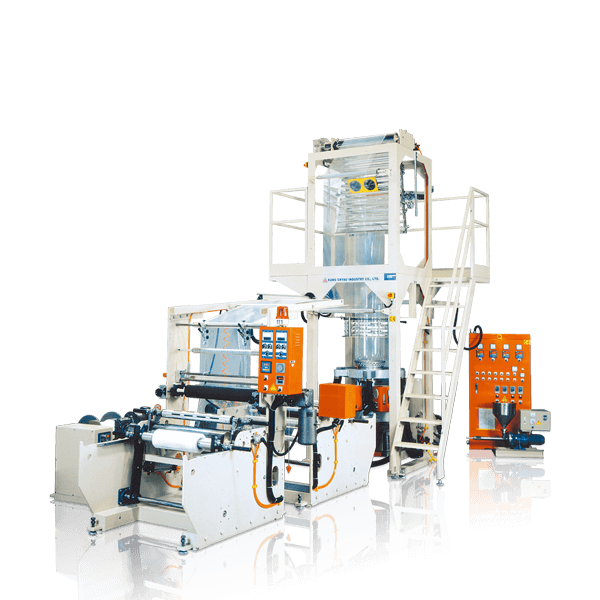
最常用的是三種聚乙烯。高密度聚乙烯(High-Density Polyethylene, HDPE)可以做又薄又挺的背心袋;低密度聚乙烯(Low-Density Polyethylene, LDPE)做出來的膜較軟、較透明;線性低密度聚乙烯(Linear Low-Density Polyethylene, LLDPE)則提升耐穿刺性與延伸性。我們的塑膠吹袋機依這幾種原料分系列,另有聚丙烯(Polypropylene, PP)專用系列;KMTL-E3 三層吹袋機還可以用茂金屬聚乙烯,規格表上標為 mLDPE。
做出來的膜會變成購物袋與背心袋、快遞袋、食品包裝、成衣包裝袋、延伸膜和農業用膜。
吹袋機把塑膠粒變成膜捲,共分七段:熔融、成型、吹脹、冷卻、壓平、引取、捲取。吹脹和冷卻在泡管上升時同時進行,膜的厚度與結構在霜線就固定下來。這個厚度是多少,由第 6 段的引取速度決定;第 5 段負責把膜壓平,第 7 段則讓膜可以印刷與加工。
押出機把塑膠粒熔融,再把穩定、均勻的熔體送進模頭,後面每一段的品質都取決於這股熔體夠不夠均勻。塑膠粒從料斗落進加熱的料管,由旋轉的螺桿輸送、壓縮並熔融。沒有熔透的顆粒會在膜上變成凝膠點;熔體流量不穩,膜厚就會沿著膜捲長度忽厚忽薄。
螺桿長度以螺桿長徑比(length-to-diameter ratio, L/D)表示。長徑比不是依機台大小而定,而是依您要生產的原料來調整。我們所有機台的基本長徑比都是 26:1;如果要使用回收料,我們通常建議 28:1 到 30:1 左右。
吹膜模頭把熔體做成薄壁管,熔體沿圓周分布得是否均勻,決定了膜在寬度方向的厚度分布。熔體進入模頭後沿環形流道分布,再從一道窄窄的環形開口擠出,這道開口叫做模口間隙(die gap)。模頭如果一側溫度較高或間隙較窄,擠出的管就會一側較厚,這個誤差會一路帶到後面每一段。
我們依機台設計的膜寬來配置模頭尺寸。KMT-45/55 的規格表列出 KMT-45 有兩種模頭尺寸:Ø70/90 mm 與 Ø150 mm;KMTL-E3 從最小機型的 Ø200 mm 到最大機型的 Ø500 mm。KMTL-E3 可以選配下旋轉裝置,模頭連續 360° 旋轉,把厚點分散到整個膜捲,不會集中在同一個位置。
管狀熔體離開模口間隙之後,接下來就由空氣負責成型。
吹脹比(Blow-Up Ratio, BUR)是泡管最終直徑除以模頭直徑,它決定吹膜在橫向(transverse direction, TD),也就是寬度方向被拉伸多少。空氣從模頭中心進入,封在模頭與夾輥之間,把管狀熔體吹脹成泡管。壓平後的膜寬是泡管圓周的一半,所以折徑寬度約等於 1.57 × 吹脹比 × 模頭直徑。
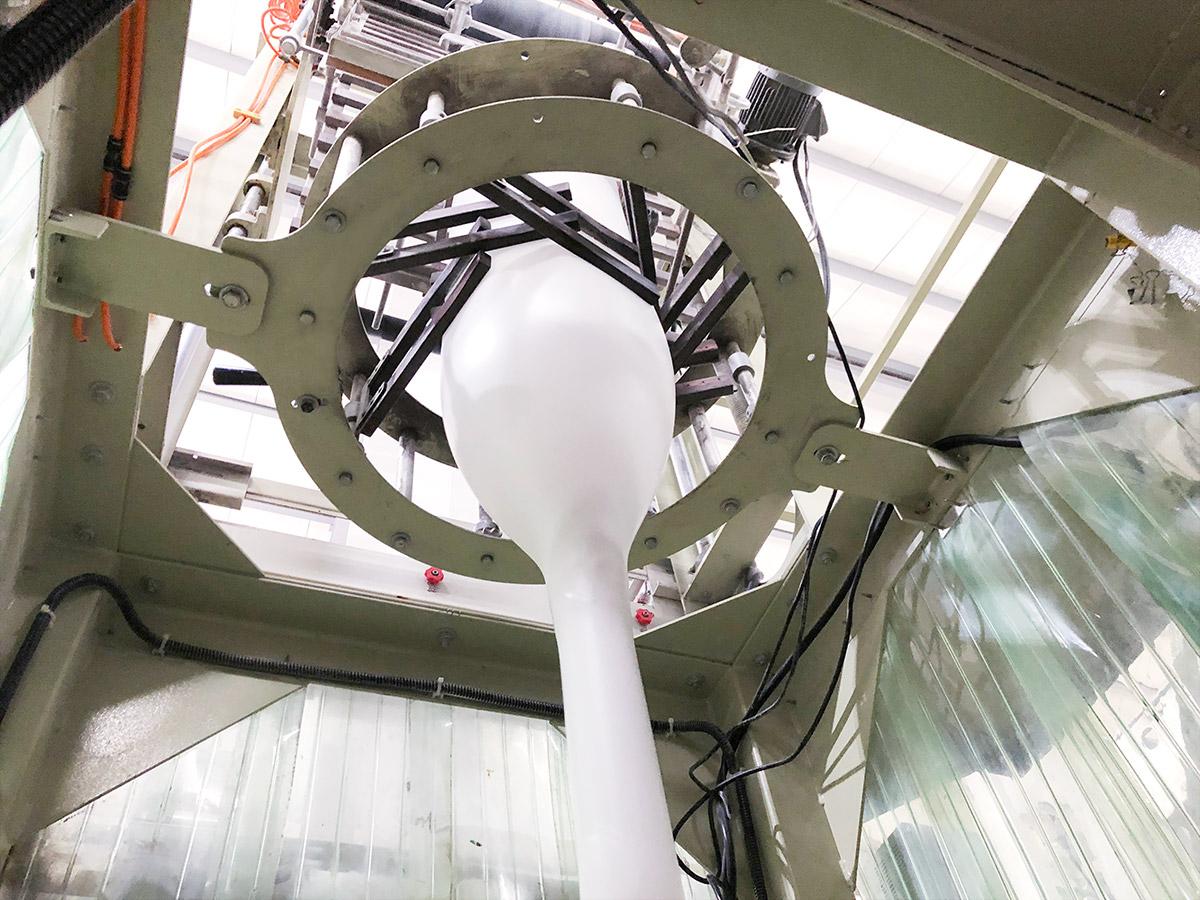
同一個模頭,吹脹比越高,膜越寬,寬度方向的強度也越高。吹脹比越低,配向越集中在縱向(machine direction, MD),也就是膜的長度方向。吹脹比要和第 6 段的引取速度搭配,兩者的比例決定膜會不會特別容易往某一個方向撕裂。
泡管冷卻到足以固化時就停止膨脹,冷卻是第 4 段的工作。
風環在泡管底部周圍吹出受控的冷卻氣流,霜線(frost line)則是熔體固化、泡管停止膨脹的高度。霜線看起來是一圈霧狀的帶,透明的熔體在那裡轉變成半結晶的膜。霜線高度同時影響三件事:透明度、縱向與橫向的強度平衡,以及產量,因為冷卻能力限制了機台能跑多快。
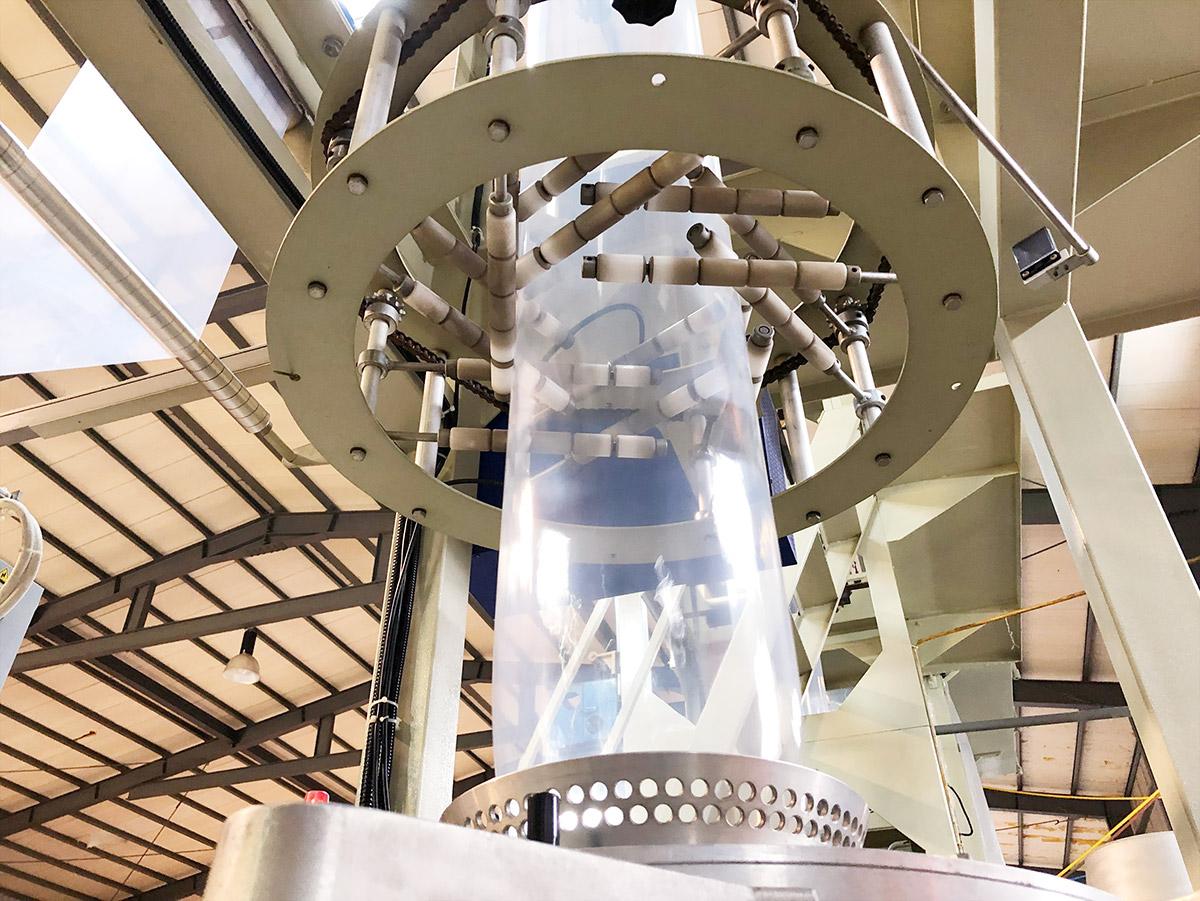
風環尺寸依模頭配置。KMT-45 的風環直徑為 Ø120 mm 或 Ø200 mm,對應它的兩種模頭尺寸,冷卻風車為 3 馬力(HP)。KMTL-E3 可選配冷凍機+熱交換冷風系統,先把空氣降溫,再吹到泡管上。
人字板把圓形泡管壓成雙層的平膜,塔頂的夾輥則把膜夾緊,讓泡管裡的空氣封住不外洩。泡管整個圓周必須平順地折成平面,不能有多餘的鬆弛。泡管偏心或下方冷卻不均,就會在這一段變成皺褶和折痕。
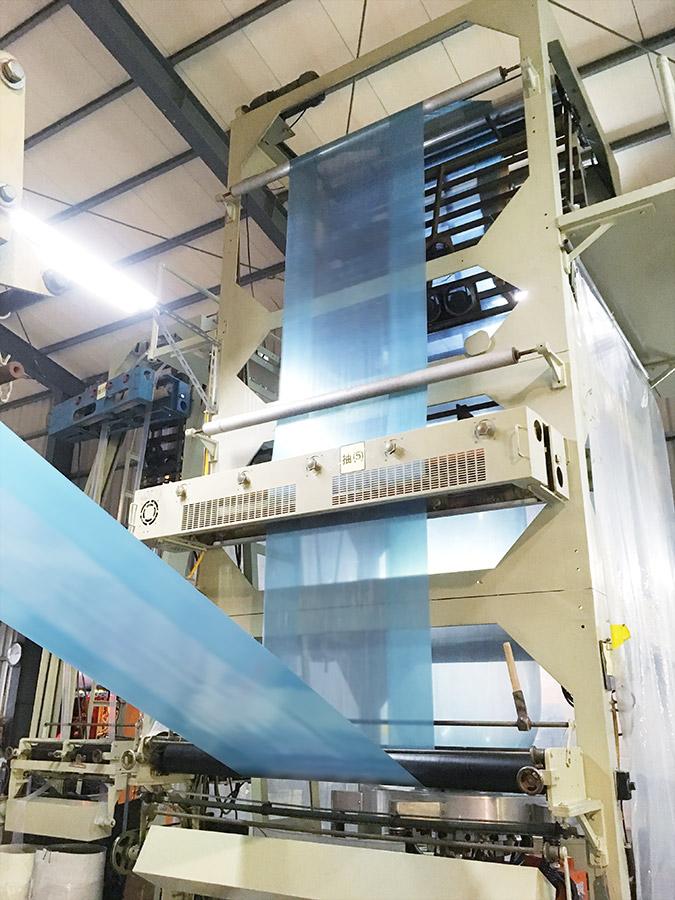
引取速度是夾輥把膜從模頭拉走的速度,決定吹膜的厚度與縱向拉伸量。產量不變時,拉得越快,膜越薄。引取速度與熔體離開模口間隙的速度之比,叫做拉伸比(draw-down ratio),它和吹脹比一起決定膜的縱橫向強度平衡。
我們的規格表把這一段稱為「引取部份」。整個產品線的引取速度,從 KML-120 的 22 m/min(膜寬可達 3,000 mm),到 KMTL-50S 的 100 m/min。KMT-45 為 75 m/min,KMT-55 為 65 m/min。KMTL-E3 三層吹袋機可以選配上旋轉裝置,270° 往復旋轉;它和下旋轉裝置的作用一樣,把厚度差異分散開,不會在膜捲的同一個位置疊起來。
適合的引取速度取決於您的原料、膜寬與目標膜厚。透過聯絡表單告訴我們這三個數字,我們會建議適合的引取速度範圍。
表面處理機提高聚乙烯膜的表面能,讓印刷油墨和膠黏劑附著得上去,位置在夾輥與捲取之間。EPC 導正系統(Edge Position Control, EPC)讓膜保持對齊,膜捲邊緣才會整齊;捲取裝置再以均勻的張力把膜捲成膜捲。
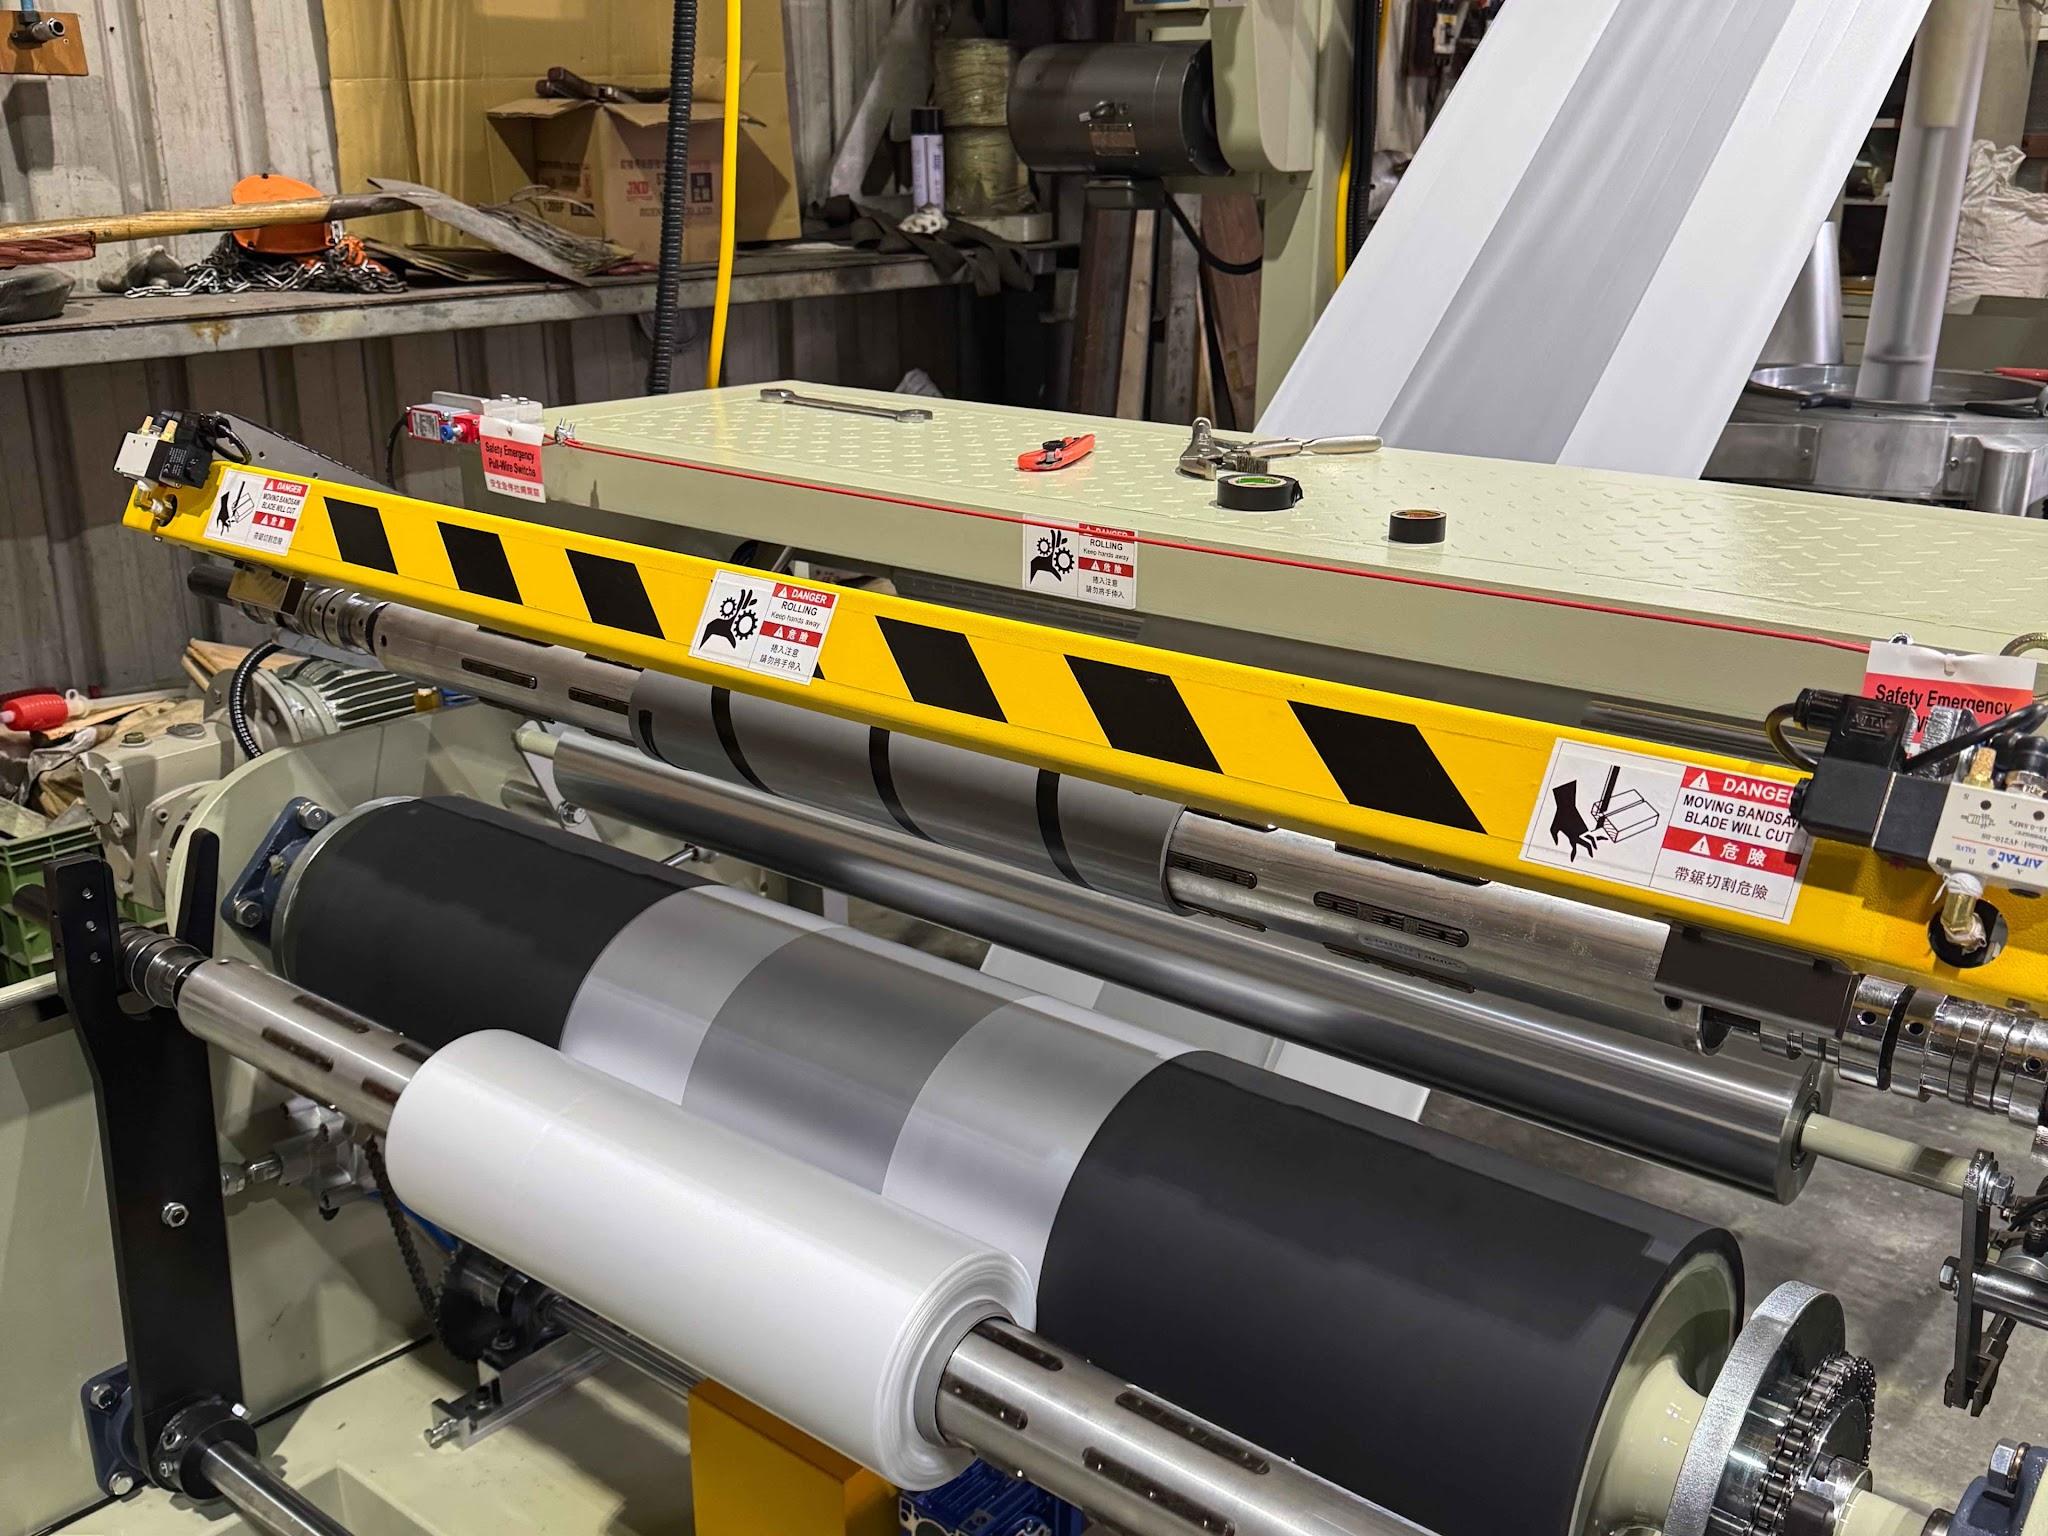
每台吹袋機都配有電子計長器和累計時間計。KMTL-E3 另可選配表面處理機、EPC 導正系統、張力控制系統與背靠背收臺。
膜厚與強度這兩項性質,各自取決於不只一個階段。
吹膜的厚度由三個變數共同決定:押出產量、吹脹比與引取速度。產量提高,膜變厚。吹脹比或引取速度提高,膜變薄,因為同樣多的熔體被攤到更大的面積上。泡管內的吹氣壓力是透過吹脹比影響膜厚:吹氣越多,泡管越大,同樣的熔體就攤得越薄。
強度來自配向。引取把膜往長度方向拉,吹脹比把膜往寬度方向拉;某一個方向拉得比另一個方向多很多,膜就容易沿那個方向撕裂。袋子與包裝膜需要兩個方向平衡,所以吹脹比和引取速度要一起設定,不能分開調。至於寬度方向的厚度均勻度,則是另一回事,主要由模頭與風環決定。
膜厚的穩定度也是舊機台與新機台的主要差異之一,我們在傳統與高速吹袋機的比較文章中有詳細說明。
多層吹袋機通常每一層使用一台押出機,各層熔體在模頭內匯合。因此同一張膜的外層與芯層,可以用不同的原料。KMT-45/55 這類單層機只跑一種原料或一種混料。我們的 KMTL-E3 三層吹袋機使用三台押出機,螺桿配置從 40-45-40 mm 到 55-65-55 mm,膜寬最大 1,800 mm,產量最高 250 kg/hr。
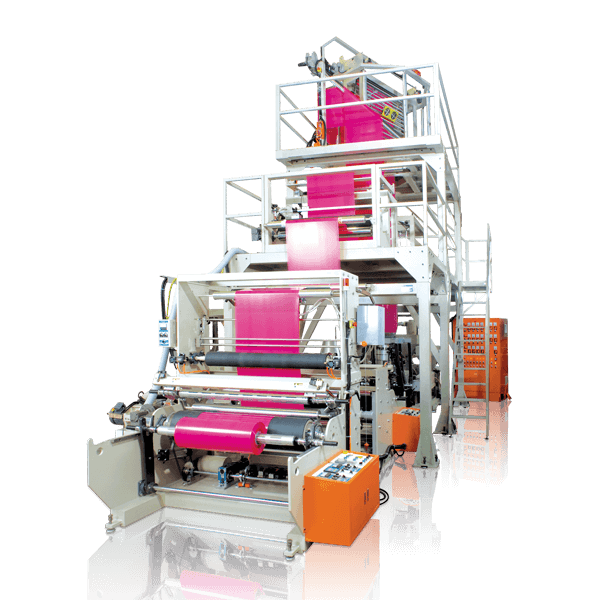
共押出(co-extrusion)可以讓加工廠在同一張膜裡結合熱封層、強度層與印刷層,或把回收料放在芯層、外面兩層用新料。
不論單層或多層,上面這些機台都是用吹的方式成膜。另一種主要製程,則是把膜做成平的。
流延膜(cast film)是把熔體從平模的狹縫擠到冷卻輥上;吹膜則是從環形模頭擠出,以泡管的形式用空氣冷卻。吹膜經過雙向拉伸,強度與韌性比較均衡,適合做袋子、內襯袋與重包裝。流延膜在冷卻輥上冷卻得更快、更均勻,所以透明度較好、厚度控制較精準,線速也較高。
吹袋機還可以直接做出筒狀膜,最終產品是袋子時,可以省掉一道封邊工序。
同樣這七個階段,也是找出膜缺陷原因最快的路徑。
大多數吹膜缺陷都起於某一個可以指認的階段,先知道該查哪一段,就能在調整任何設定之前縮小範圍。下表列出常見症狀,以及它們通常開始的階段:
| 症狀 | 先查哪一段 | 常見原因 |
|---|---|---|
| 凝膠點、未熔顆粒 | 第 1 段:押出機 | 熔融不完全,或熔體中有雜質 |
| 膜的圓周方向出現厚薄帶 | 第 2、4 段:模頭與風環 | 熔體分布不均,或冷卻氣流不均 |
| 泡管搖晃或脈動 | 第 4 段:冷卻 | 冷卻氣流不穩,或霜線高度不穩 |
| 膜特別容易往某一方向撕裂 | 第 3、6 段:吹脹與引取 | 吹脹比與引取速度失衡 |
| 皺褶與折痕 | 第 5 段:人字板與夾輥 | 泡管偏心,或壓平不均 |
| 印刷附著不良 | 第 7 段:表面處理 | 表面能太低,油墨附著不上 |
| 膜捲邊緣不齊或錯層 | 第 7 段:捲取 | 邊緣未對齊,或捲取張力不均 |
同一個症狀可能有不只一個原因,請把這張表當成第一個要查的地方,而不是診斷結論。
以下是吹膜製程常見的問題。
我們的 KMH 系列 HDPE 吹袋機,膜厚最薄可達 0.008 mm(8 微米),KMT-45 與 KML-45S/55S 也能做到同樣的最薄膜厚。最大膜厚在多數機型為 0.15 mm,較大的兩款 KMTL-E3 機型為 0.20 mm。
KML-120 生產的 LDPE 與 LLDPE 膜,寬度為 1,800 至 3,000 mm,是我們產品線中最寬的機型。KML-80 與 KMTL-65 可達 2,000 mm,其他多數單層機的膜寬落在 100 至 1,400 mm 之間。
我們的產品線從小型 KML-25 的每小時 5–15 kg,到 KML-120 的每小時 280 kg。KMT-45 依兩種配置為每小時 10–55 kg,KMTL-E3 三層吹袋機的最大機型可達每小時 250 kg。
膜厚、強度與平整度各自追得到特定的階段。每一個階段都有一項設定要依您的膜而定:吹脹比、霜線高度、引取速度。這些設定要先知道四件事才能決定:原料、膜寬、膜厚與目標產量。請在聯絡表單的「問題與建議」欄寫下這四個數字與您要做的產品,我們的工程師會依此建議適合的機台配置與機型。
