
Экструзия рукавной плёнки — это процесс, при котором гранулы полиэтилена или полипропилена расплавляют, продавливают расплав через кольцевую экструзионную головку и раздувают его в рукав, который затем охлаждают, складывают и наматывают в рулон плёнки. Процесс состоит из семи взаимосвязанных этапов, и почти любой дефект плёнки, с которым сталкивается переработчик, можно отследить до одного из них. Понимая, какой этап отвечает за толщину, прочность и плоскостность плёнки, вы сможете построчно разобрать технические характеристики машины и задать поставщику вопросы, действительно важные для вашей плёнки.
Экструзия рукавной плёнки — это способ производства полимерной плёнки, при котором расплав полимера продавливается через кольцевую экструзионную головку и образует тонкостенную трубчатую заготовку, которая затем раздувается изнутри воздухом в рукав, после чего охлаждается и складывается. Поскольку заготовка одновременно растягивается по длине и по окружности, рукавная плёнка получает ориентацию в двух направлениях, что придаёт ей сбалансированную прочность, необходимую для пакетов и упаковочных плёнок.
Основную часть задач решают три марки полиэтилена. Полиэтилен высокой плотности (HDPE) даёт тонкую жёсткую плёнку для пакетов-маек; полиэтилен низкой плотности (LDPE) — более мягкую и прозрачную плёнку; а линейный полиэтилен низкой плотности (LLDPE) повышает стойкость к проколу и растяжимость. Наши экструдеры для производства рукавной плёнки сгруппированы по этим видам сырья, для полипропилена (PP) предусмотрена отдельная серия, а наша трёхслойная линия KMTL-E3 перерабатывает также металлоценовый полиэтилен, который в её технических характеристиках указан как mLDPE.
Из готовой плёнки изготавливают пакеты для покупок и пакеты-майки, курьерские пакеты, пищевую упаковку, чехлы для одежды, стретч-плёнку и сельскохозяйственную плёнку.
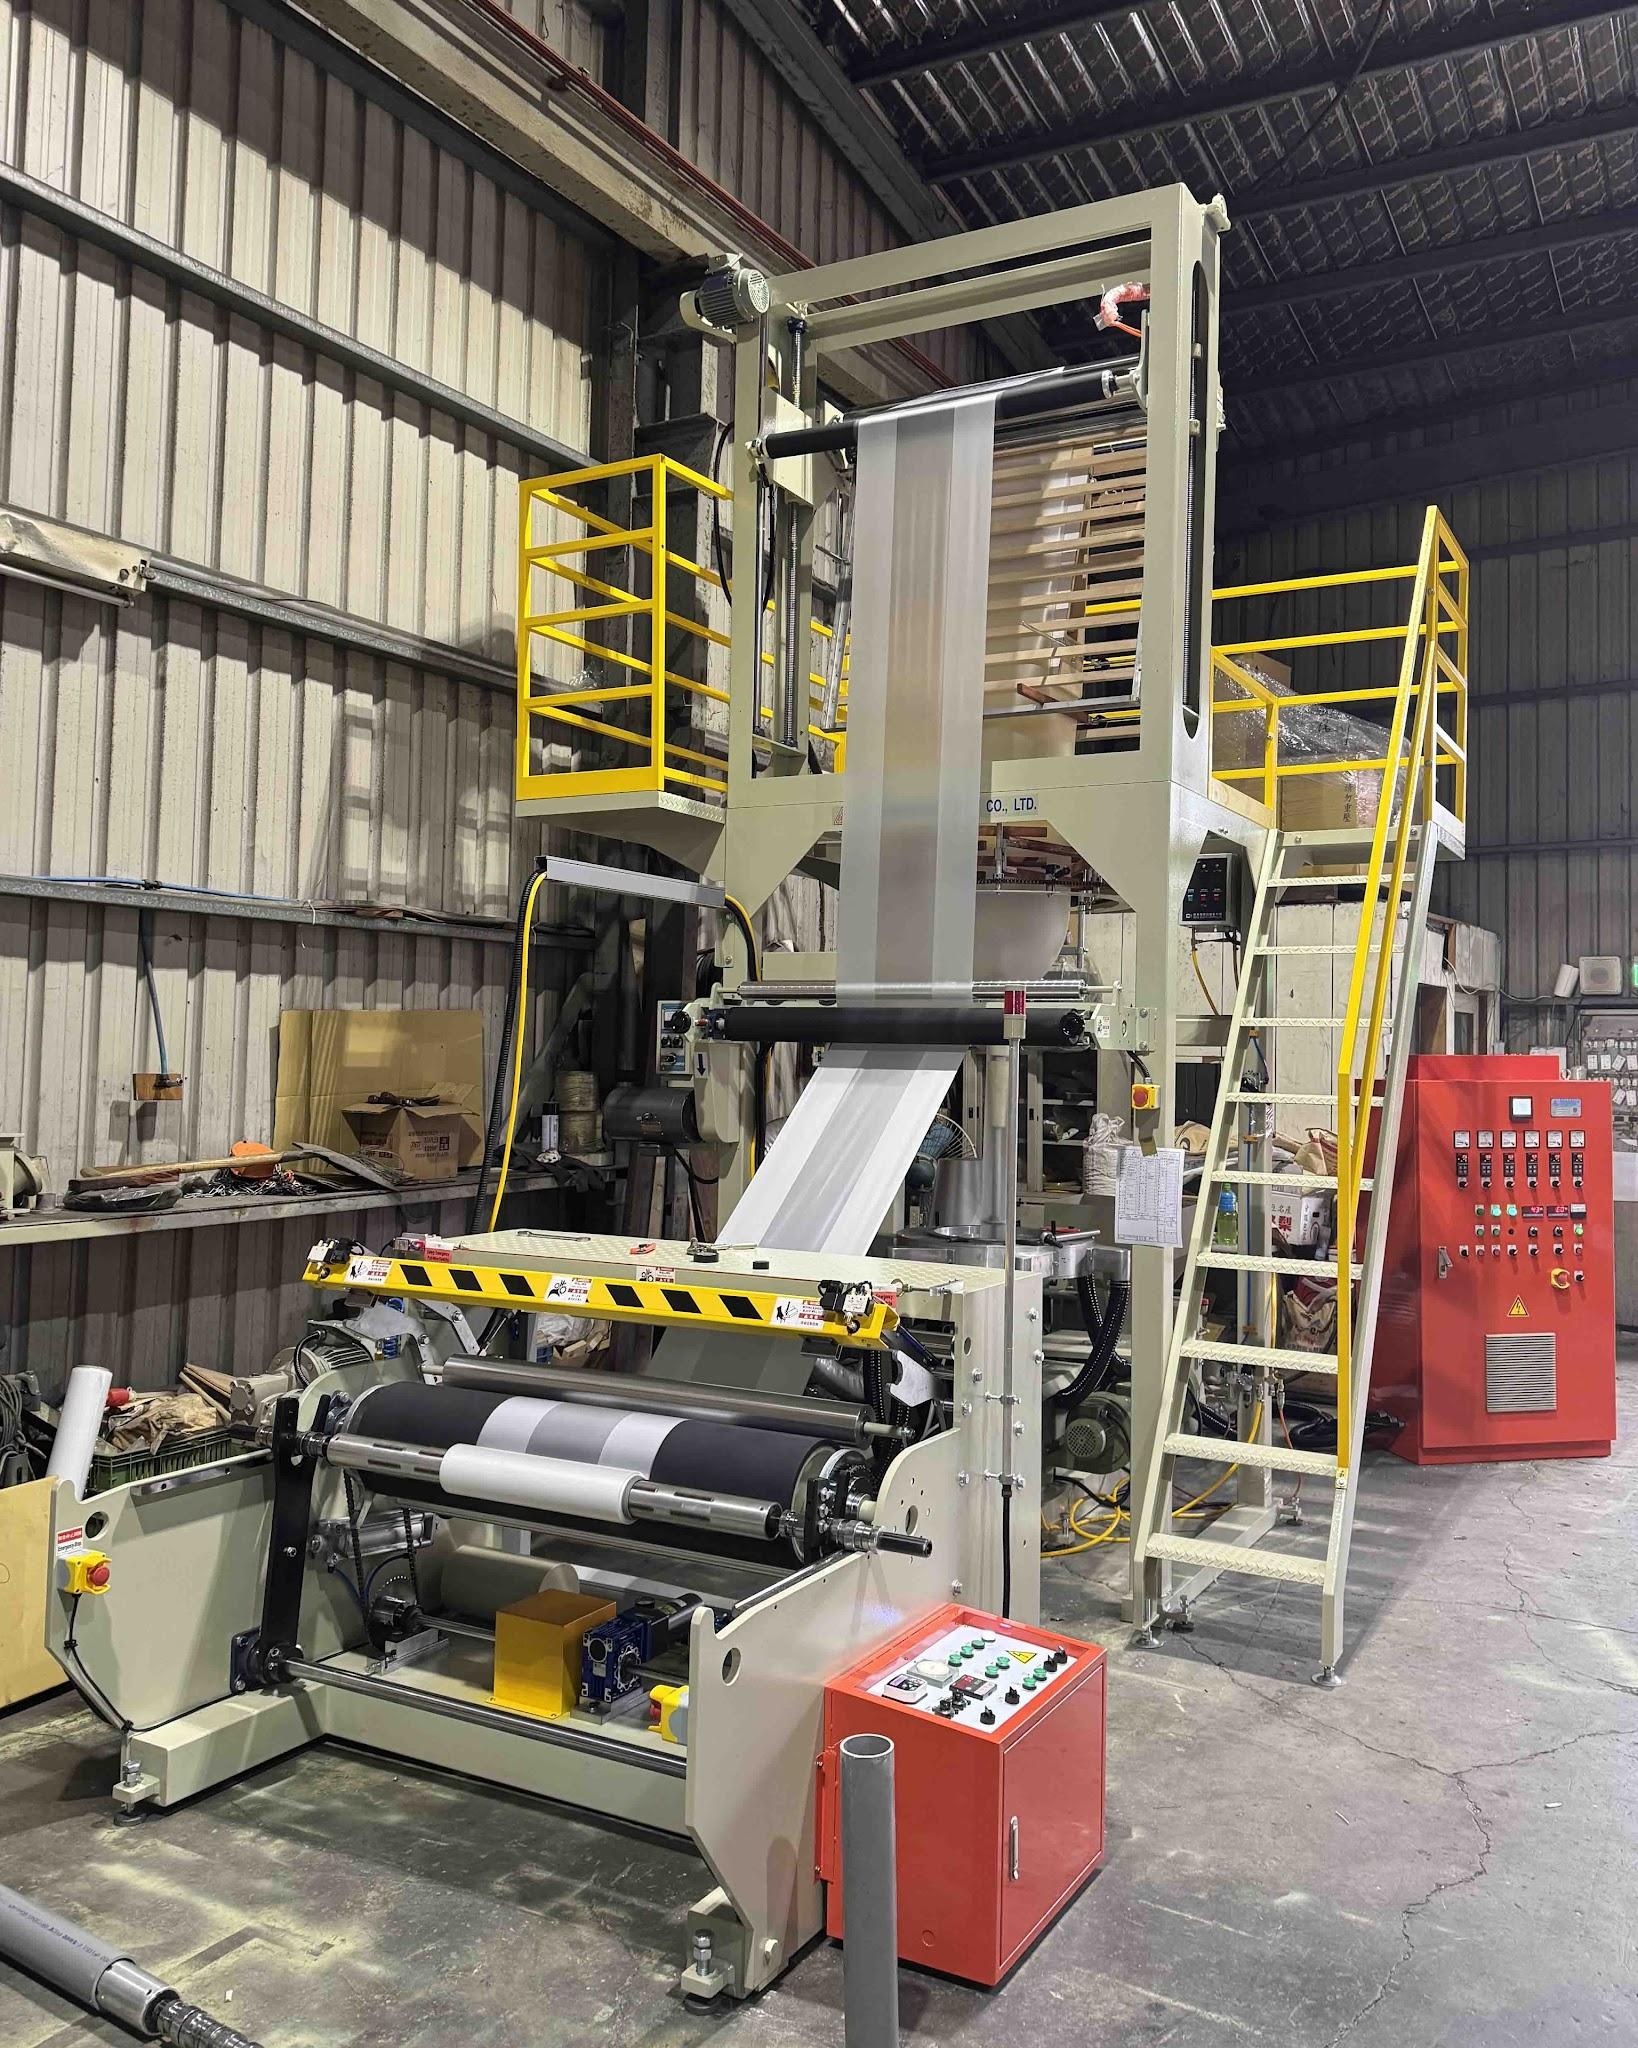
Линия для производства рукавной плёнки превращает гранулы сырья в рулон плёнки за семь этапов: плавление, формование, раздув, охлаждение, складывание, отбор и намотка. Раздув и охлаждение происходят одновременно, по мере того как рукав поднимается вверх, а толщина и структура плёнки фиксируются на линии кристаллизации (frost line). Скорость тянущего устройства на этапе 6 определяет, какой будет эта толщина, а этапы 5 и 7 придают плёнке плоскую форму и подготавливают её к печати и дальнейшей переработке.
Экструдер расплавляет гранулы сырья и подаёт к экструзионной головке стабильный однородный поток расплава, и от равномерности этого потока зависят все последующие этапы. Гранулы поступают из бункера в обогреваемый цилиндр, где вращающийся шнек транспортирует, уплотняет и расплавляет их. Нерасплавленные частицы проявляются далее по линии в виде гелевых включений, а нестабильный поток расплава — в виде колебаний толщины по длине рулона.
Длина шнека выражается через отношение длины к диаметру (L/D). Оно определяется сырьём, которое вы планируете перерабатывать, а не размером машины. В базовом исполнении все линии нашего модельного ряда оснащаются шнеком 26:1, а для вторичного сырья мы, как правило, рекомендуем более длинный шнек — примерно от 28:1 до 30:1.
Экструзионная головка превращает поток расплава в тонкостенную трубчатую заготовку, и от того, насколько равномерно она распределяет расплав по окружности, зависит профиль толщины плёнки по ширине. Расплав поступает в головку, распределяется по кольцу и выходит через узкую кольцевую щель, которая называется кольцевым зазором головки. Если с одной стороны головка работает горячее или зазор там уже, заготовка получается с этой стороны толще, и эта погрешность переносится на все последующие этапы.
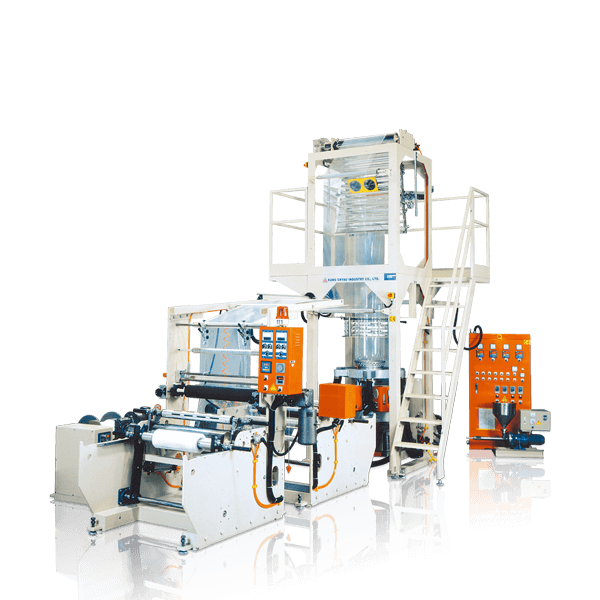
Мы подбираем размер каждой головки под ширину плёнки, на выпуск которой рассчитана линия. Для линии KMT-45/55 в технических характеристиках указаны два размера головки для KMT-45 — Ø70/90 мм и Ø150 мм, тогда как у KMTL-E3 диаметр головки составляет от Ø200 мм на самой компактной модели до Ø500 мм на самой крупной. Для KMTL-E3 в качестве опции доступна вращающаяся головка. Она непрерывно поворачивается на 360 градусов, поэтому любое утолщение распределяется по всему рулону, а не накапливается в одной полосе.
После выхода заготовки из кольцевого зазора головки её дальнейшее формование берёт на себя воздух.
Так называемый коэффициент раздува (BUR) — это отношение конечного диаметра рукава к диаметру головки; он определяет, насколько сильно рукавная плёнка растягивается в поперечном направлении (TD), то есть по ширине. Воздух подаётся через центр головки и удерживается между головкой и тянущими валками, раздувая заготовку в рукав. Поскольку ширина сложенного рукава равна половине его окружности, ширина плёнки в сложенном виде составляет примерно 1,57 × BUR × диаметр головки.
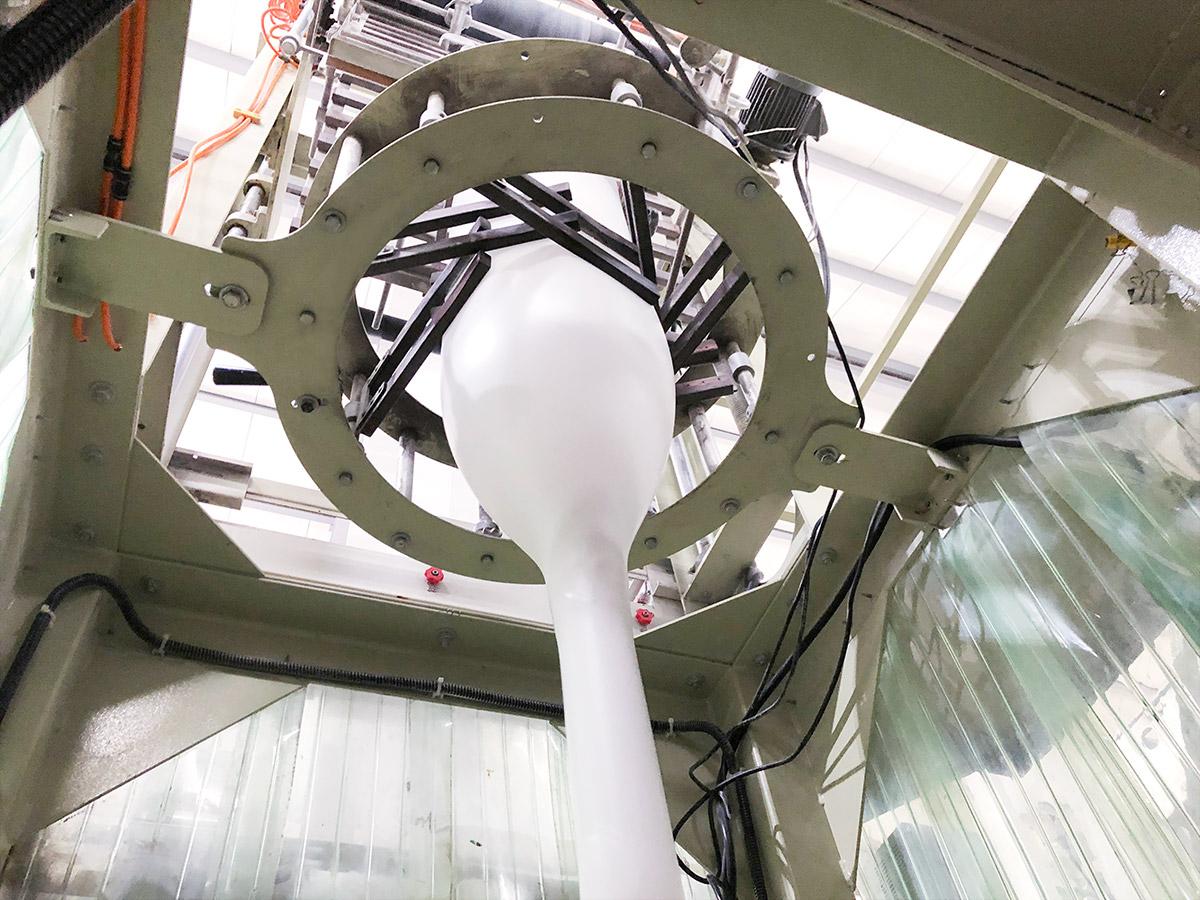
Более высокий BUR даёт более широкую плёнку на той же головке и большую прочность по ширине. При более низком BUR большая часть ориентации остаётся в продольном направлении (MD), то есть по длине плёнки. BUR работает в паре со скоростью тянущего устройства на этапе 6, и именно баланс между ними определяет, будет ли плёнка легче рваться в одном направлении, чем в другом.
Рукав перестаёт расширяться, как только остывает настолько, что затвердевает, а охлаждение — задача этапа 4.
Охлаждающее кольцо подаёт регулируемый поток охлаждающего воздуха вокруг основания рукава, а линия кристаллизации (frost line) — это высота, на которой расплав затвердевает и рукав перестаёт расширяться. Она видна как мутная полоса, где прозрачный расплав превращается в частично кристаллическую плёнку. Высота линии кристаллизации влияет сразу на три параметра: прозрачность, баланс прочности между MD и TD и производительность, поскольку именно охлаждающая способность ограничивает скорость работы линии.
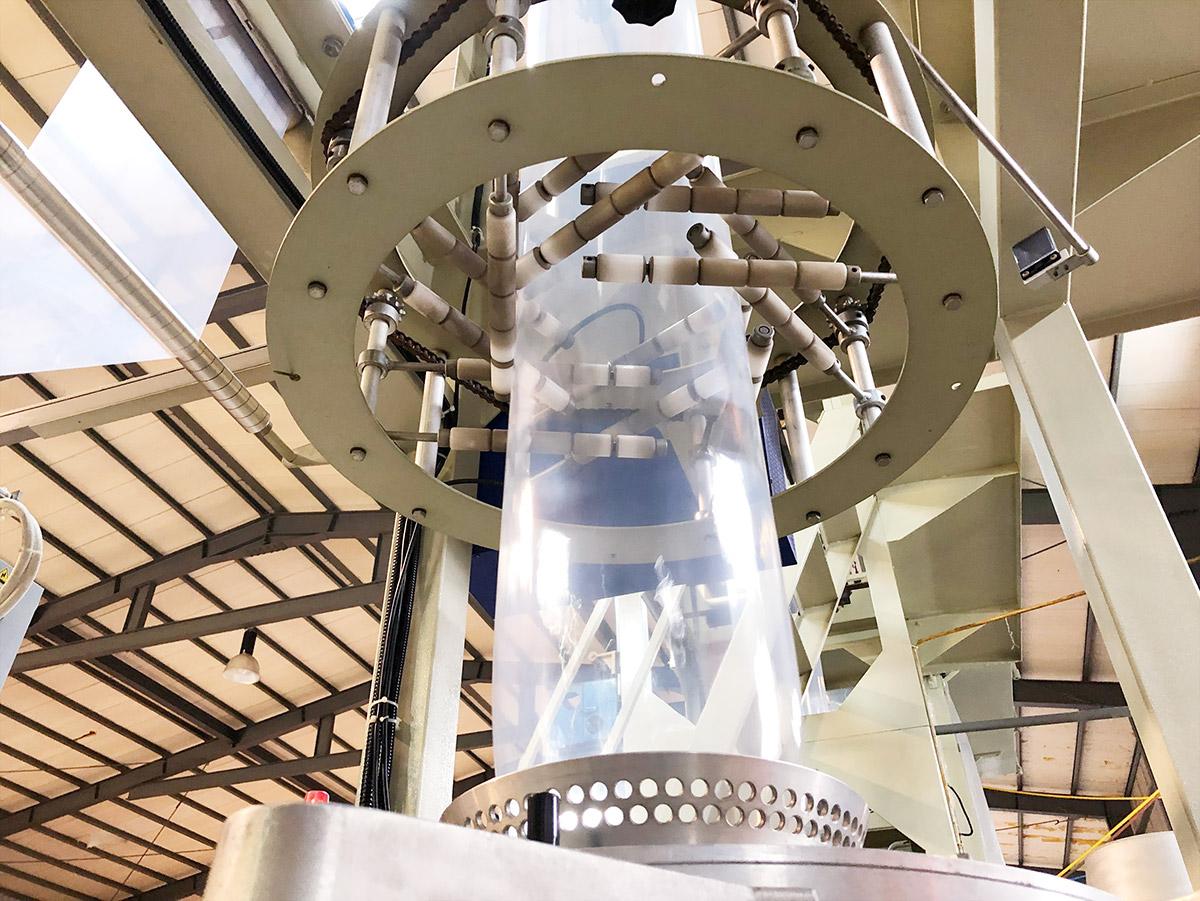
Охлаждающее кольцо подбирается под головку. На KMT-45 диаметр охлаждающего кольца составляет Ø120 мм или Ø200 мм в соответствии с двумя размерами головки, а мощность охлаждающего вентилятора — 3 лошадиные силы (HP). Для KMTL-E3 в качестве опции предлагаются воздухоохладитель и теплообменник, которые охлаждают сам воздух до того, как он попадёт на рукав.
Складывающие щёки сплющивают круглый рукав в двухслойный плоский рукав, а тянущие валки в верхней части башни зажимают его, чтобы воздух внутри оставался запертым. Вся окружность рукава должна сложиться в плоское полотно без провисания. Смещённый от центра рукав или неравномерное охлаждение ниже проявляются здесь в виде морщин и складок.
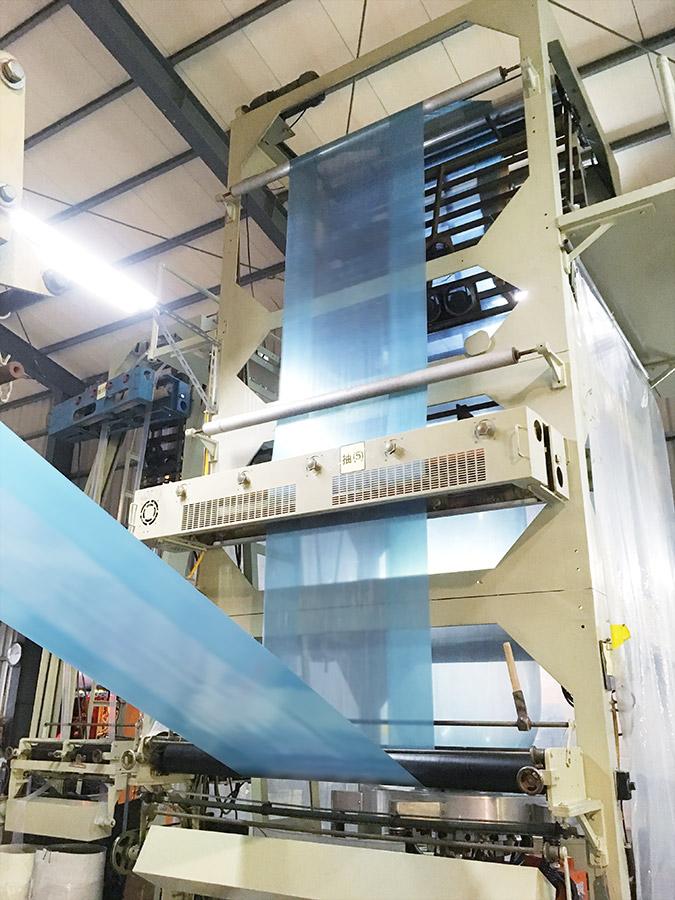
Скорость тянущего устройства — то есть скорость, с которой тянущие валки отводят плёнку от головки, — определяет толщину рукавной плёнки и степень её вытяжки в продольном направлении: при постоянной производительности чем быстрее отбор, тем тоньше плёнка. Отношение этой скорости к скорости расплава на выходе из кольцевого зазора головки называется степенью вытяжки, и вместе с BUR она определяет баланс прочности плёнки в направлениях MD/TD.
В наших технических характеристиках тянущее устройство указано как узел отбора (take-up unit). Скорость отбора в нашем модельном ряду составляет от 22 м/мин на KML-120, выпускающей плёнку шириной до 3000 мм, до 100 м/мин на KMTL-50S. Номинальная скорость KMT-45 — 75 м/мин, KMT-55 — 65 м/мин. На трёхслойной линии KMTL-E3доступно осциллирующее тянущее устройство с поворотом на 270 градусов; как и вращающаяся головка, оно смещает разнотолщинность, чтобы она не накапливалась в одном месте рулона.
Оптимальная скорость тянущего устройства зависит от вашего сырья, ширины плёнки и целевой толщины. Сообщите нам эти три параметра через форму обратной связи , и мы подскажем, какой диапазон скорости отбора подходит для вашей плёнки.
Устройство обработки поверхности повышает поверхностную энергию полиэтиленовой плёнки, чтобы печатная краска и клей прочно сцеплялись с ней; оно располагается между тянущими валками и намотчиком. Система контроля положения кромки (EPC) выравнивает плёнку, чтобы края рулона оставались ровными, а намотчик сматывает плёнку в рулон с равномерным натяжением.
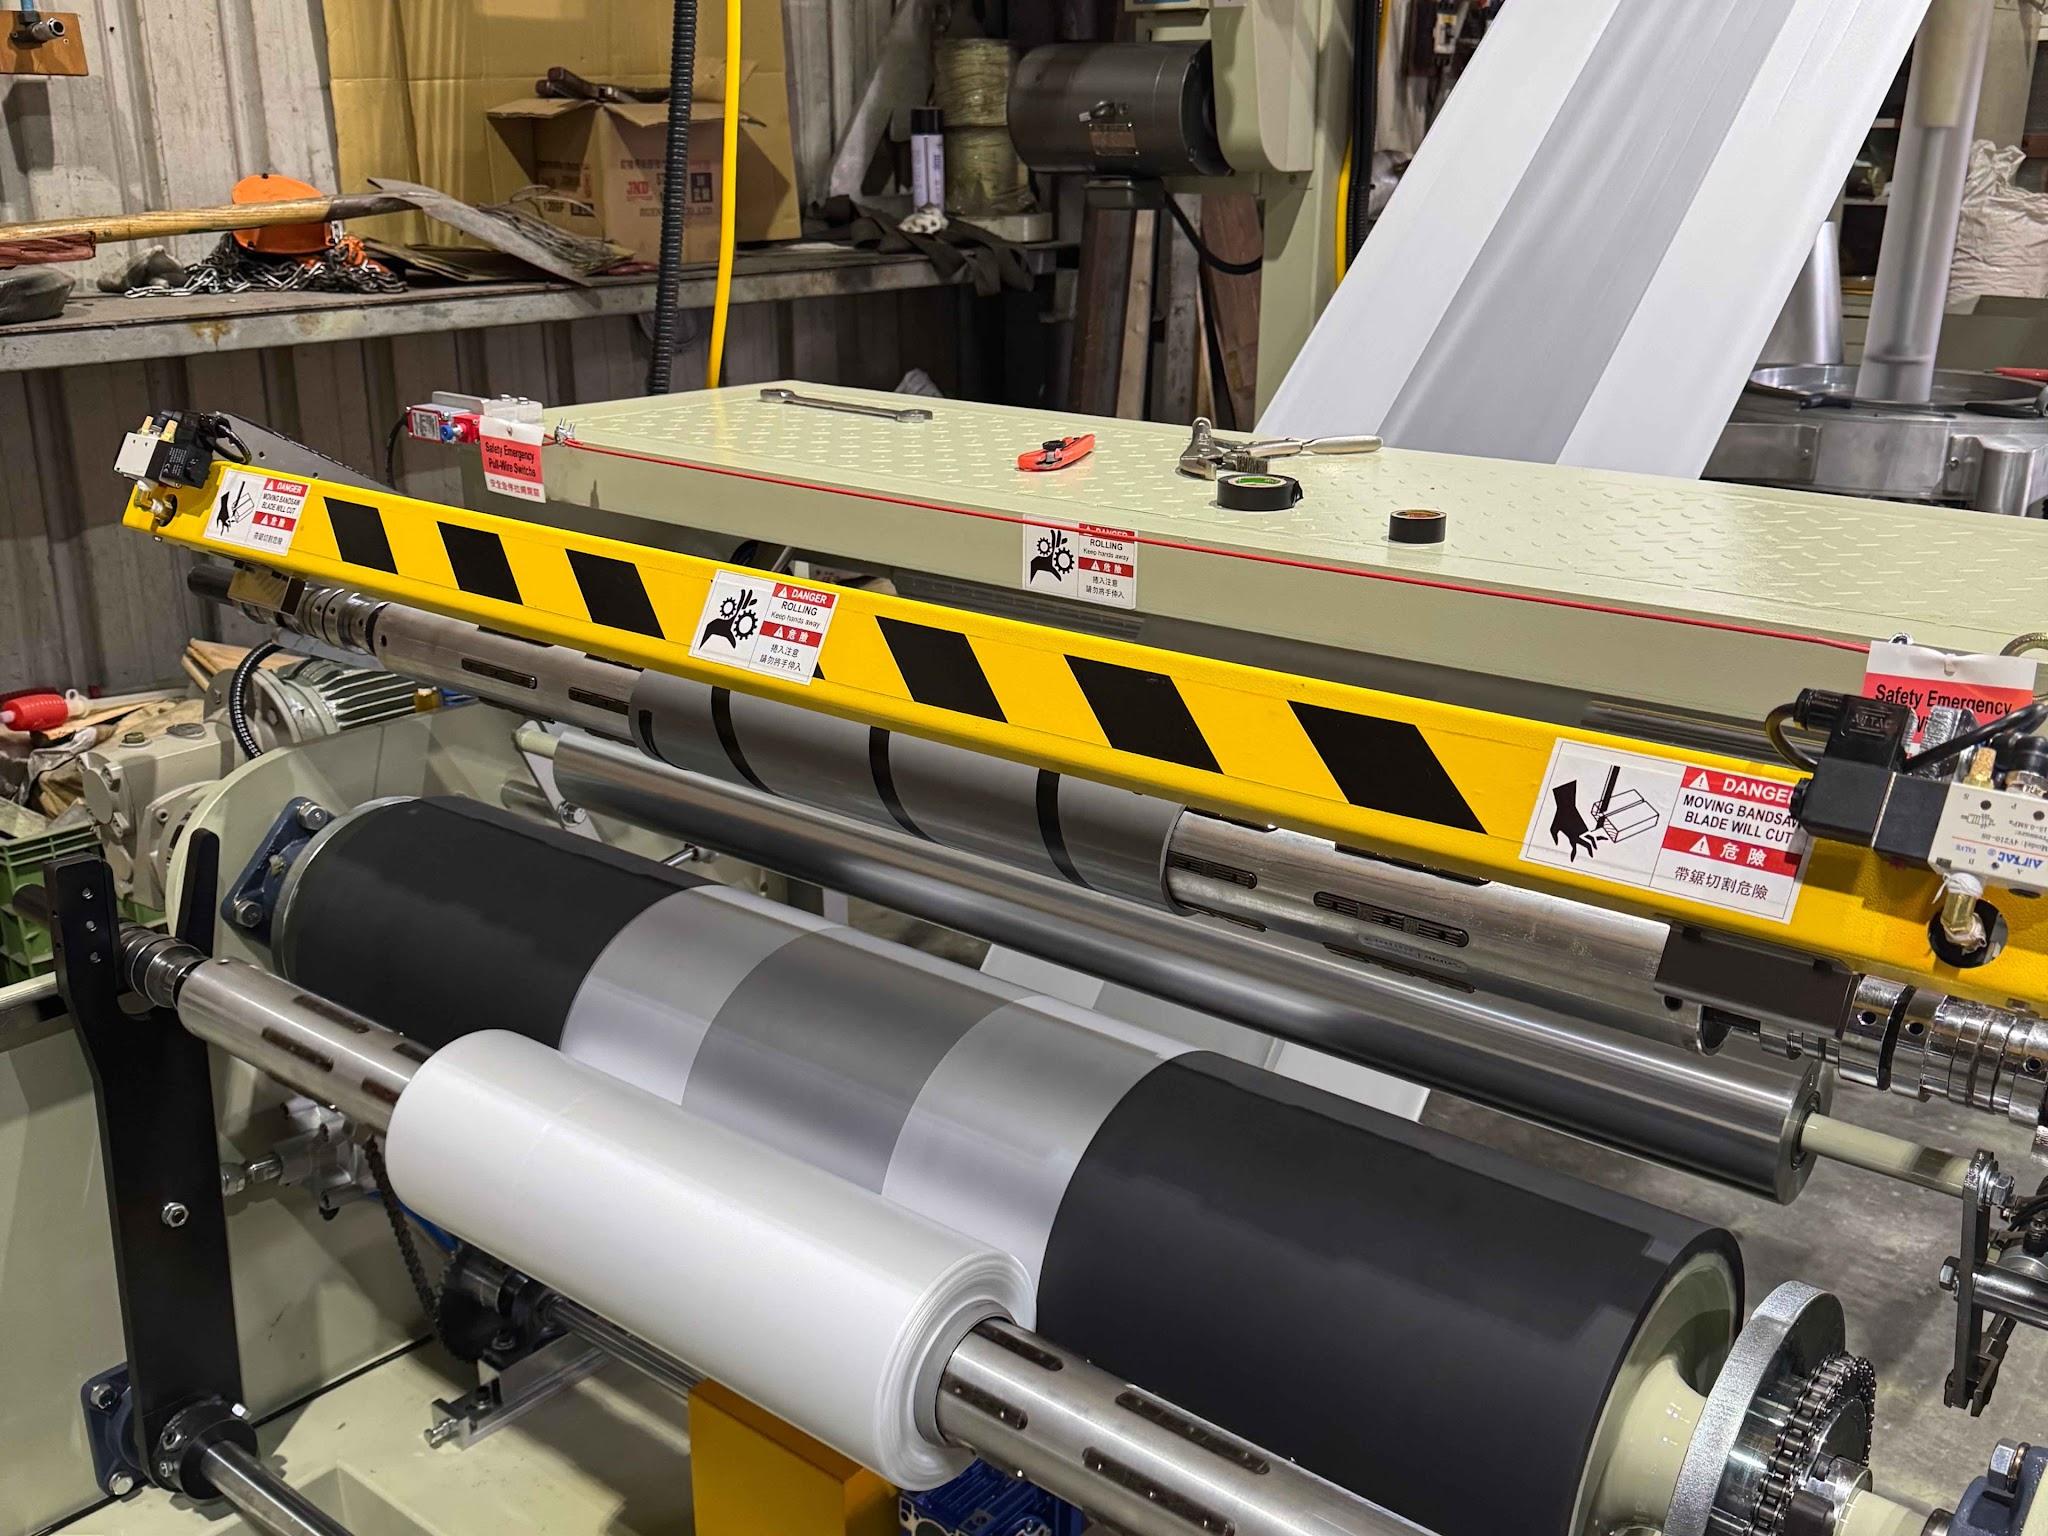
Каждый наш экструдер для производства рукавной плёнки оснащается электронным счётчиком длины и счётчиком наработки. Для KMTL-E3 в качестве опций доступны устройство обработки поверхности плёнки, EPC, система контроля натяжения плёнки и намотчик типа back-to-back.
Два свойства плёнки — толщина и прочность — зависят сразу от нескольких этапов.
Толщина рукавной плёнки определяется совокупностью трёх переменных: производительностью экструдера, коэффициентом раздува и скоростью тянущего устройства. Увеличьте производительность — и плёнка станет толще. Увеличьте BUR или скорость отбора — и она станет тоньше, потому что то же количество расплава распределяется по большей площади. Давление воздуха внутри рукава влияет на толщину через BUR: больше воздуха — больше рукав, а рукав большего размера распределяет тот же расплав более тонким слоем.
Прочность определяется ориентацией. Тянущее устройство растягивает плёнку по длине, BUR — по ширине, и плёнка, растянутая в одном направлении значительно сильнее, чем в другом, легко рвётся вдоль этого направления. Для пакетной и упаковочной плёнки нужен баланс между ними, поэтому BUR и скорость отбора настраиваются в паре, а не по отдельности. Равномерность толщины по ширине — отдельный вопрос, который решается в основном экструзионной головкой и охлаждающим кольцом.
Стабильность толщины — также одно из ключевых различий между линиями старого поколения и современными, о чём мы рассказываем в сравнении традиционных и высокоскоростных экструдеров для производства рукавной плёнки.
В многослойной линии для производства рукавной плёнки обычно используется по одному экструдеру на каждый слой, а потоки расплава объединяются внутри экструзионной головки, поэтому одна плёнка может содержать разные виды сырья в наружных слоях и в сердцевине. Однослойные линии, такие как KMT-45/55, перерабатывают одно сырьё или одну смесь. Наша трёхслойная линия KMTL-E3 оснащена тремя экструдерами в конфигурациях шнеков от 40-45-40 мм до 55-65-55 мм и выпускает плёнку шириной до 1800 мм с производительностью до 250 кг/ч.
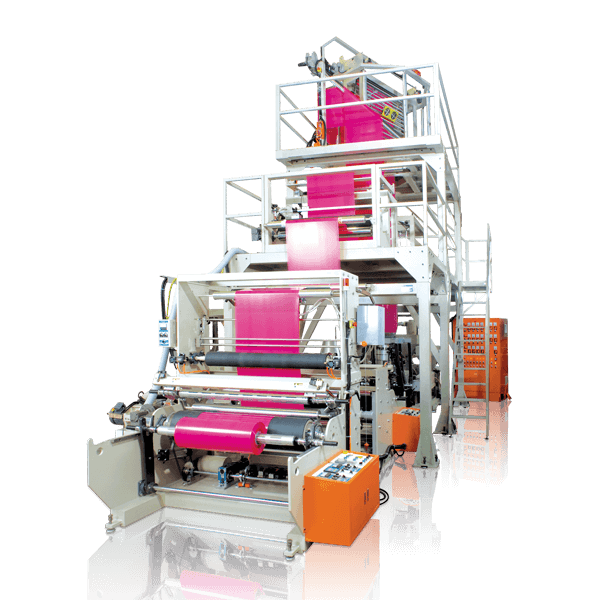
Соэкструзия позволяет переработчику объединить в одной плёнке свариваемый слой, прочностной слой и слой под печать или разместить вторичное сырьё в сердцевине между двумя слоями первичного сырья.
Однослойные или многослойные — все описанные выше линии получают плёнку раздувом. Основной альтернативный процесс производит плоскую плёнку.
Линии для производства cast-плёнки экструдируют расплав через плоскощелевую головку на охлаждаемый валок, тогда как линии для производства рукавной плёнки экструдируют его через кольцевую головку и охлаждают воздухом в виде рукава. Поскольку рукавная плёнка растягивается в двух направлениях, она обладает более сбалансированной прочностью и ударной вязкостью, что подходит для пакетов, вкладышей и сверхпрочной упаковки. Cast-плёнка охлаждается на валке быстрее и равномернее, поэтому отличается лучшей прозрачностью и более точным контролем толщины, а линии работают на более высоких скоростях.
Кроме того, линия для производства рукавной плёнки сразу выпускает плёнку в виде рукава, что позволяет обойтись без одной операции сварки, если конечный продукт — пакет.
Эти же семь этапов — и самый быстрый путь к причине дефекта плёнки.
Большинство дефектов рукавной плёнки возникает на одном конкретном этапе работы линии, и если знать, какой этап проверять первым, круг поиска сужается ещё до изменения каких-либо настроек. В таблице ниже распространённые признаки сопоставлены с этапами, на которых они обычно возникают:
| Признак | Что проверить в первую очередь | Типичная причина |
|---|---|---|
| Гели и нерасплавленные частицы | Этап 1: экструдер | Неполное расплавление или загрязнения в расплаве |
| Толстые и тонкие полосы по окружности плёнки | Этапы 2 и 4: экструзионная головка и охлаждающее кольцо | Неравномерное распределение расплава или неравномерный поток охлаждающего воздуха |
| Рукав раскачивается или пульсирует | Этап 4: охлаждение | Нестабильный поток охлаждающего воздуха или высота линии кристаллизации |
| Плёнка легко рвётся в одном направлении | Этапы 3 и 6: раздув и отбор | Нарушен баланс между BUR и скоростью отбора |
| Морщины и складки | Этап 5: складывающие щёки и тянущие валки | Смещение рукава от центра или неравномерное складывание |
| Плохая адгезия печати | Этап 7: обработка поверхности | Слишком низкая поверхностная энергия для краски |
| Неровные или телескопически смещённые кромки рулона | Этап 7: намотка | Смещение кромки или неравномерное натяжение намотки |
У одного признака может быть несколько причин, поэтому используйте таблицу как отправную точку для поиска, а не как готовый диагноз.
Ниже приведены самые распространённые вопросы об экструзии рукавной плёнки.
Наши линии серии KMH для HDPE выпускают плёнку толщиной всего 0,008 мм (8 мкм), а KMT-45 и линия для стретч-плёнки KML-45S/55S достигают того же минимума. Максимальная толщина составляет 0,15 мм на большинстве наших линий и 0,20 мм на двух более крупных моделях KMTL-E3.
KML-120 выпускает плёнку из LDPE и LLDPE шириной от 1800 до 3000 мм — это самая широкая плёнка в нашем модельном ряду. KML-80 и KMTL-65 выпускают плёнку шириной до 2000 мм, а большинство других наших однослойных линий работают в диапазоне от 100 до 1400 мм.
Производительность в нашем модельном ряду — от 5–15 кг/ч у компактной KML-25 до 280 кг/ч у KML-120. KMT-45 выпускает 10–55 кг/ч в двух вариантах исполнения, а самая крупная трёхслойная модель KMTL-E3 достигает 250 кг/ч.
Толщина, прочность и плоскостность определяются конкретными этапами, и у каждого из этих этапов есть настройка, которая зависит от вашей плёнки: коэффициент раздува, высота линии кристаллизации, скорость тянущего устройства. Эти настройки вытекают из четырёх параметров, которые нам нужно знать в первую очередь: ваше сырьё, ширина плёнки, толщина плёнки и целевая производительность. Укажите эти четыре параметра, а также продукцию, которую вы выпускаете, в поле «Комментарии» нашей формы обратной связи, и наши инженеры порекомендуют конфигурацию и модель линии.
