
La extrusión de film soplado es el proceso que consiste en fundir gránulos de polietileno o polipropileno, forzar el material fundido a través de un cabezal anular e inflarlo hasta formar una burbuja que se enfría, se aplana y se bobina en un rollo de film. Se desarrolla en siete etapas encadenadas, y casi todos los defectos de film que detecta un transformador se pueden rastrear hasta una de ellas. Saber qué etapa controla el espesor, la resistencia y la planitud le permite leer la ficha técnica de una máquina línea por línea y hacer a su proveedor las preguntas que realmente importan para su film.
La extrusión de film soplado es un método de fabricación de film plástico en el que la resina fundida se hace pasar por un cabezal circular para formar un tubo de pared delgada, que luego se expande con aire interno hasta formar una burbuja antes de enfriarse y aplanarse. Como el tubo se estira a lo largo y alrededor de su circunferencia al mismo tiempo, el film soplado queda orientado en dos direcciones, lo que le da una tenacidad equilibrada para bolsas y envolturas.
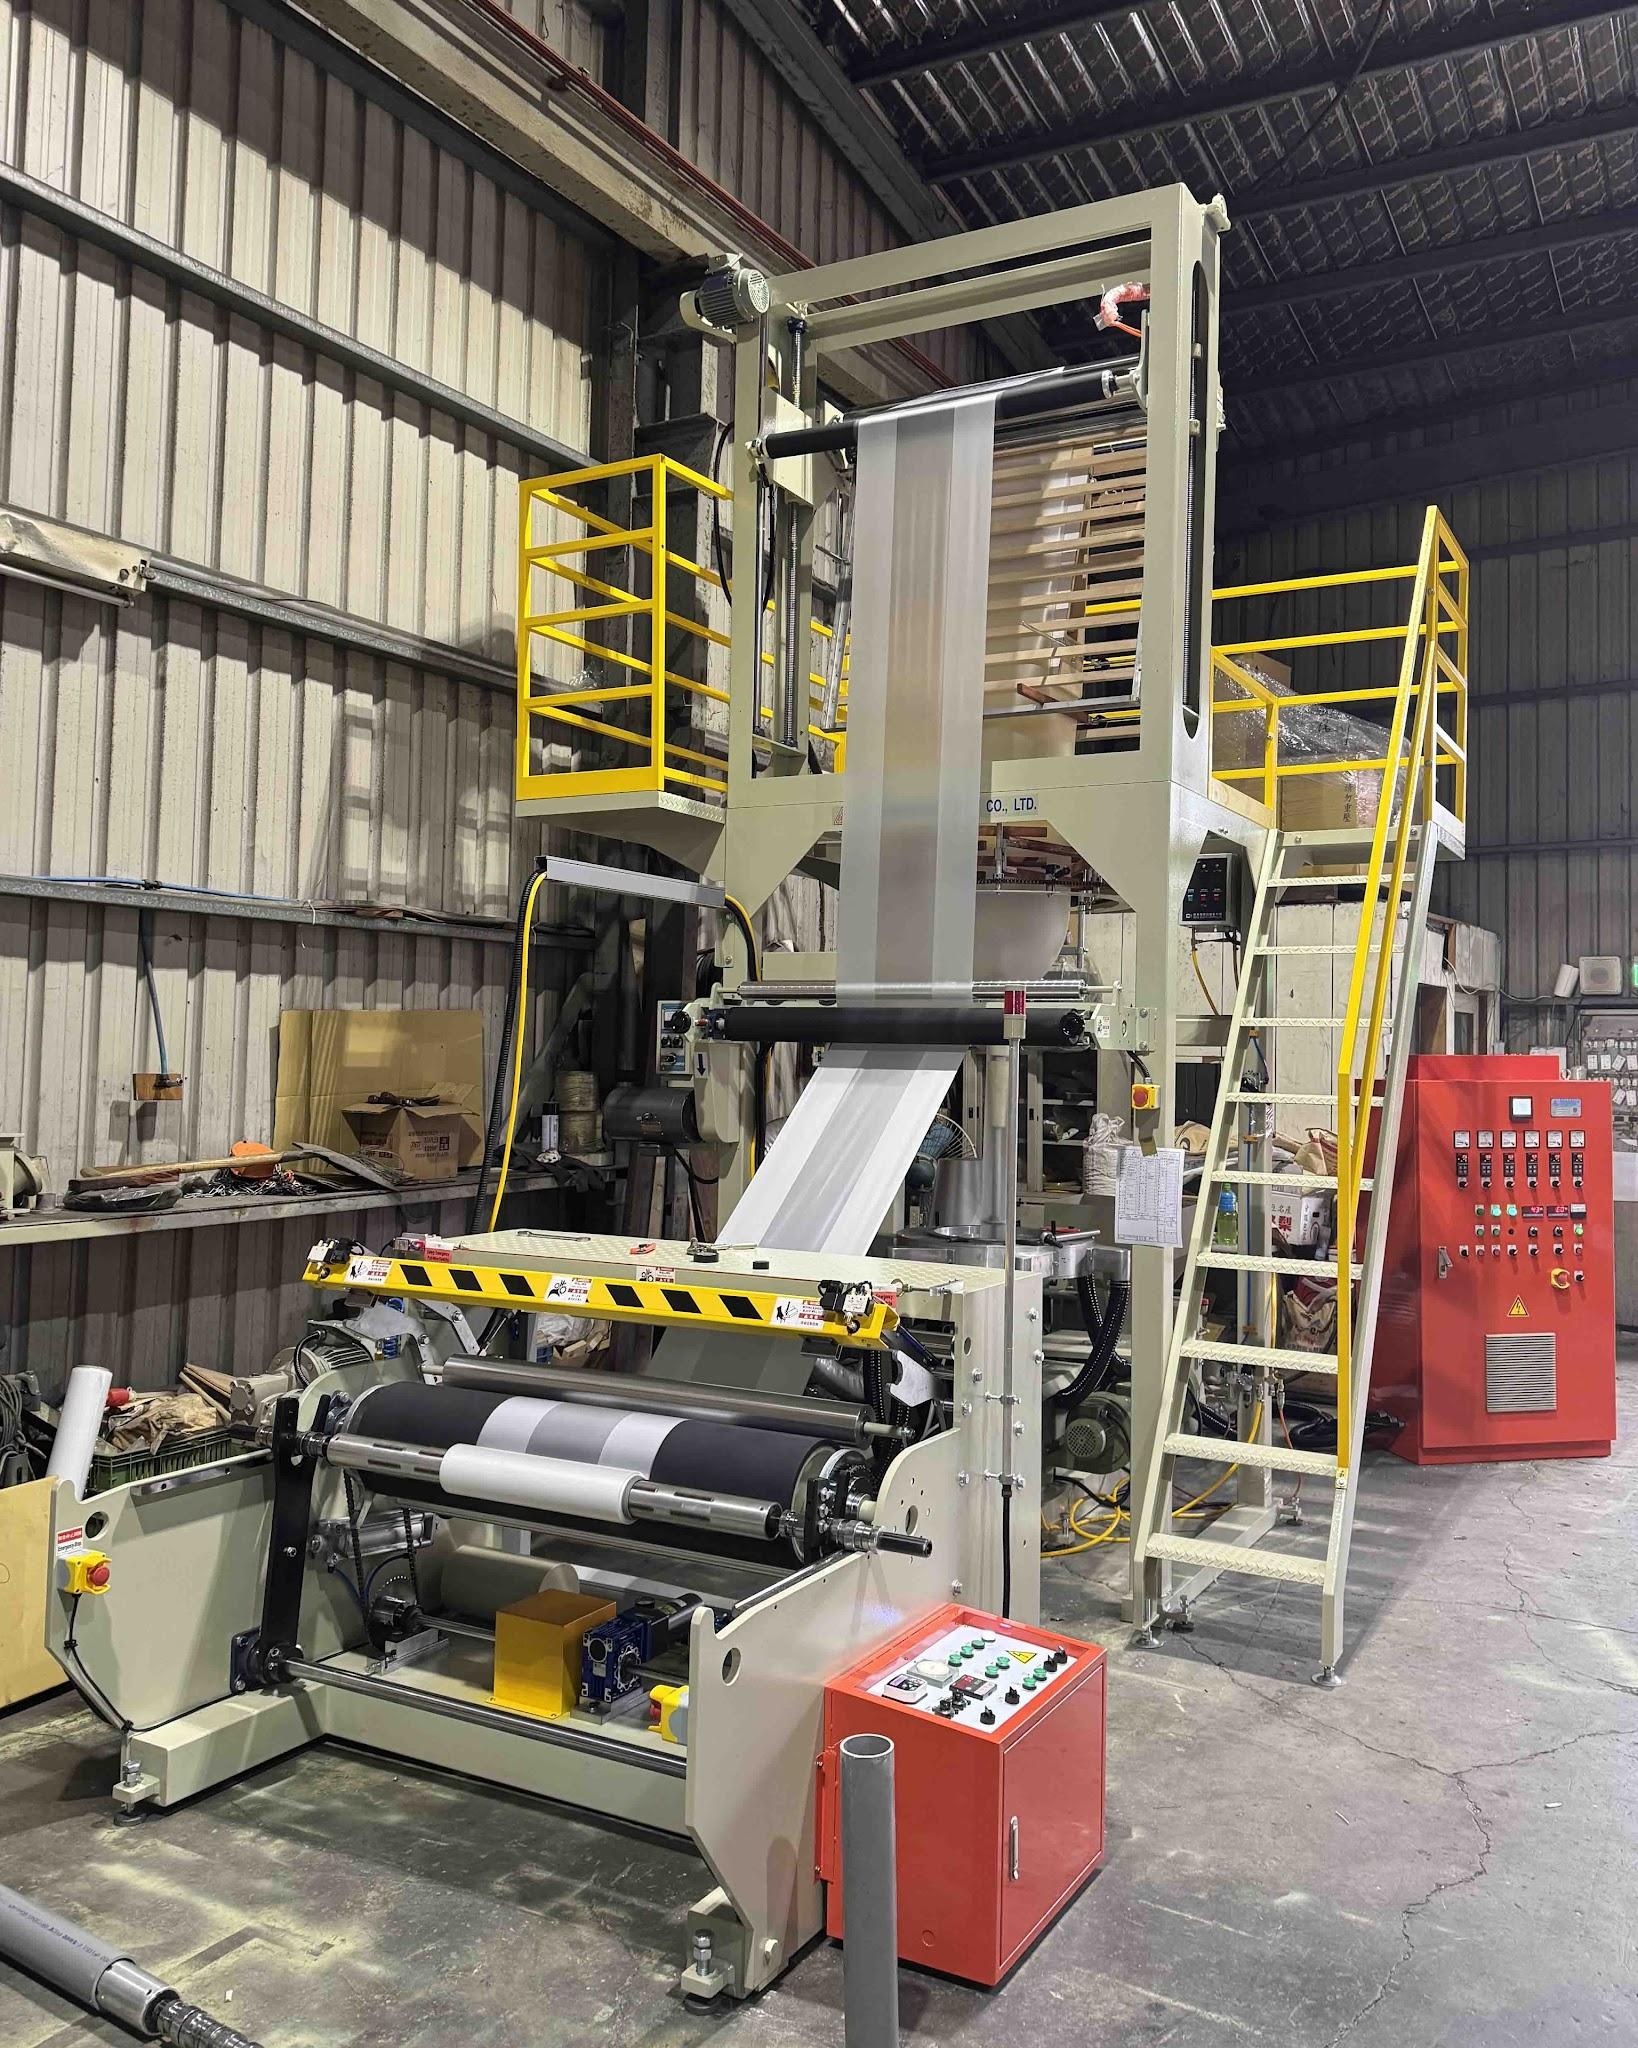
El polietileno, en tres grados, hace la mayor parte del trabajo. El polietileno de alta densidad (HDPE) produce un film delgado y crujiente para bolsas tipo camiseta; el polietileno de baja densidad (LDPE) da un film más suave y transparente; y el polietileno lineal de baja densidad (LLDPE) aporta resistencia a la perforación y elasticidad. Nuestras máquinas de film soplado se agrupan según estas resinas, con una serie aparte para polipropileno (PP), y nuestra línea tricapa KMTL-E3 también procesa polietileno metaloceno, indicado como mLDPE en su ficha técnica.
El film terminado se convierte en bolsas de compras y bolsas tipo camiseta, bolsas de mensajería, envases para alimentos, fundas para prendas, film estirable y film agrícola.
Una línea de film soplado convierte los gránulos de resina en un rollo de film en siete etapas: fusión, conformado, inflado, enfriamiento, colapsado, arrastre y bobinado. El inflado y el enfriamiento ocurren a la vez mientras la burbuja asciende, y el espesor y la estructura del film quedan fijados en la línea de enfriamiento (frost line). La velocidad de arrastre de la etapa 6 determina cuál es ese espesor, mientras que las etapas 5 y 7 aplanan el film y lo preparan para la impresión y la transformación.
La extrusora funde los gránulos de resina y entrega al cabezal un flujo constante y uniforme de material fundido, y todas las etapas posteriores dependen de lo uniforme que sea ese flujo. Los gránulos caen desde la tolva a un cilindro calentado, donde un husillo giratorio los transporta, los comprime y los funde. Las partículas no fundidas aparecen más adelante como geles, y un flujo de material fundido inestable se traduce en un espesor que varía a lo largo del rollo.
La longitud del husillo se expresa como la relación longitud/diámetro (L/D). Se define según la resina que usted prevé procesar, no según el tamaño de la máquina. Todas las líneas de nuestra gama parten de un husillo de 26:1 y, para material reciclado, por lo general recomendamos un husillo más largo, de alrededor de 28:1 a 30:1.
El cabezal de film soplado convierte el flujo de material fundido en un tubo de pared delgada, y la uniformidad con que reparte el material fundido alrededor de su circunferencia define el perfil de espesor del film a lo ancho. El material fundido entra en el cabezal, se distribuye alrededor de un anillo y sale por una estrecha abertura anular llamada abertura del cabezal. Un cabezal que trabaja más caliente o más cerrado de un lado produce un tubo más grueso de ese lado, y ese error se arrastra a todas las etapas posteriores.
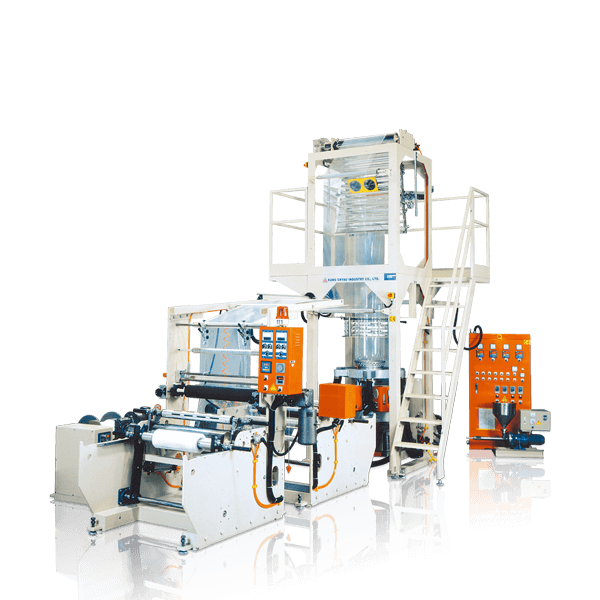
Dimensionamos cada cabezal según el ancho de film para el que está construida la línea. La ficha técnica de la KMT-45/55 indica dos tamaños de cabezal para la KMT-45, Ø70/90 mm y Ø150 mm, mientras que la KMTL-E3 va desde un cabezal de Ø200 mm en su modelo más pequeño hasta uno de Ø500 mm en el más grande. En la KMTL-E3 se ofrece como opción un cabezal giratorio. Gira de forma continua 360 grados, de modo que cualquier punto grueso se reparte por todo el rollo en lugar de acumularse en una sola franja.
Una vez que el tubo sale de la abertura del cabezal, el aire se encarga del conformado.
La relación de soplado (BUR) es el diámetro final de la burbuja dividido entre el diámetro del cabezal, y controla cuánto se estira el film soplado en la dirección transversal (TD), es decir, a lo ancho. El aire entra por el centro del cabezal y queda atrapado entre el cabezal y los rodillos de presión, inflando el tubo hasta formar una burbuja. Como el ancho del tubo aplanado es la mitad de la circunferencia de la burbuja, el ancho plano resulta aproximadamente igual a 1.57 × BUR × diámetro del cabezal.
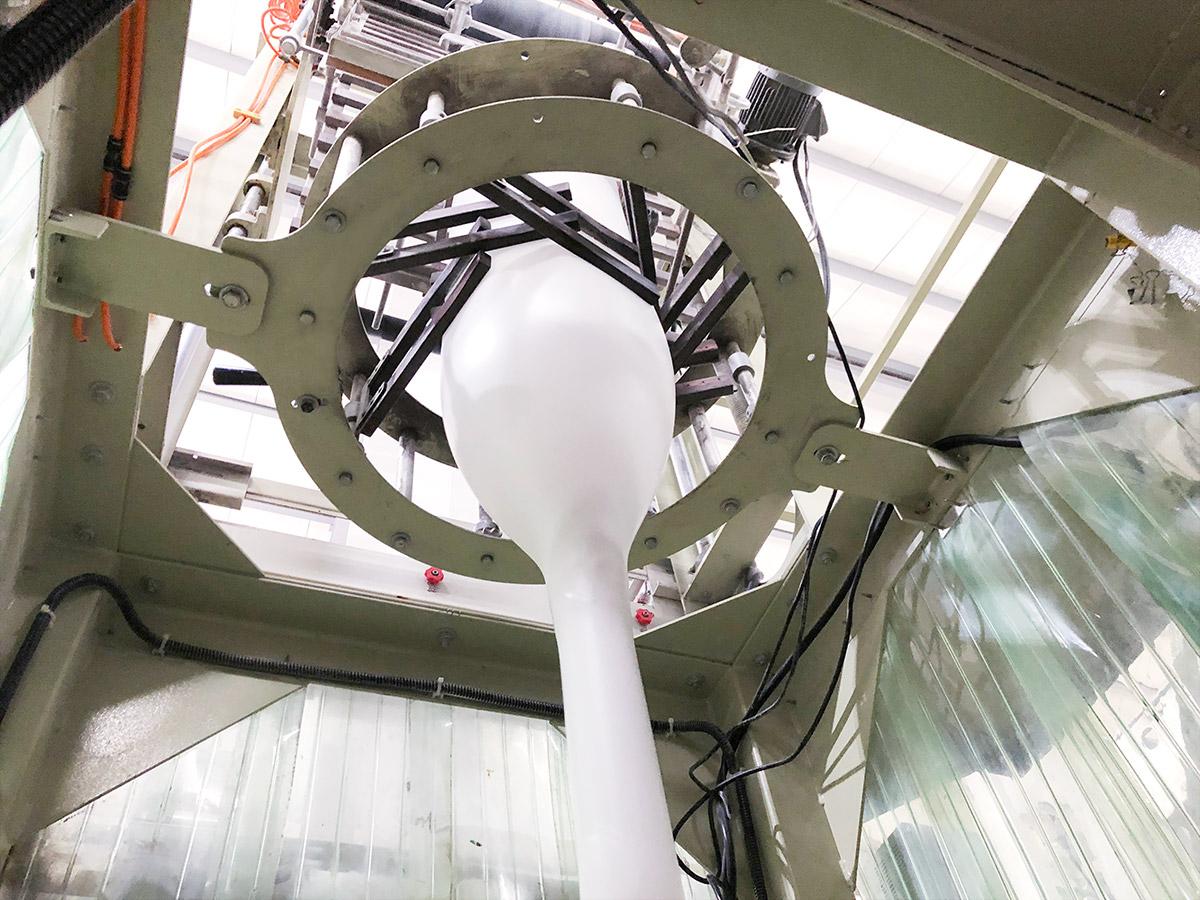
Una BUR más alta da un film más ancho con el mismo cabezal y más resistencia a lo ancho. Una BUR más baja deja una mayor parte de la orientación en la dirección de máquina (MD), a lo largo del film. La BUR funciona en pareja con la velocidad de arrastre de la etapa 6, y el equilibrio entre ambas determina si el film se rasga con más facilidad en un sentido que en el otro.
La burbuja deja de crecer cuando se ha enfriado lo suficiente para solidificarse, y el enfriamiento es la función de la etapa 4.
El anillo de aire sopla una corriente controlada de aire de enfriamiento alrededor de la base de la burbuja, y la línea de enfriamiento (frost line) es la altura a la que el material fundido se solidifica y la burbuja deja de expandirse. Se ve como una banda turbia donde el material fundido transparente se convierte en film semicristalino. La altura de la línea de enfriamiento influye en tres cosas a la vez: la transparencia, el equilibrio de resistencia entre MD y TD, y la producción, porque la capacidad de enfriamiento limita la velocidad a la que puede trabajar una línea.
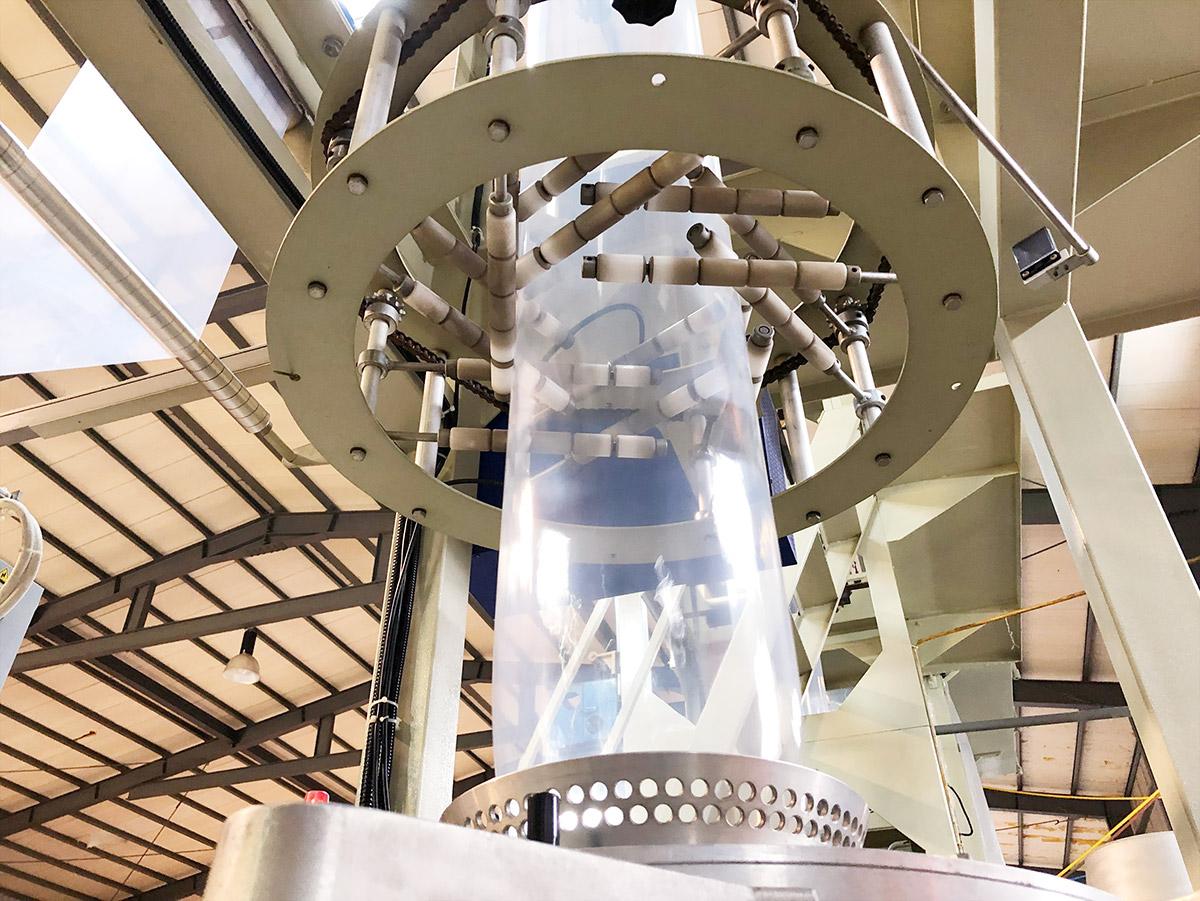
El anillo de aire se dimensiona según el cabezal. En la KMT-45, el diámetro del anillo de aire es de Ø120 mm o Ø200 mm para corresponder a sus dos tamaños de cabezal, y el soplador de enfriamiento tiene una potencia nominal de 3 caballos de fuerza (HP). La KMTL-E3 ofrece como opción un enfriador de aire y un intercambiador de calor, que enfrían el propio aire antes de que llegue a la burbuja.
El marco colapsador aplana la burbuja redonda hasta formar un tubo plano de dos capas, y los rodillos de presión situados en la parte superior de la torre lo cierran para que el aire del interior quede atrapado. Toda la circunferencia de la burbuja tiene que plegarse en un ancho plano sin holgura. Una burbuja descentrada o un enfriamiento irregular más abajo se manifiestan aquí como arrugas y pliegues.
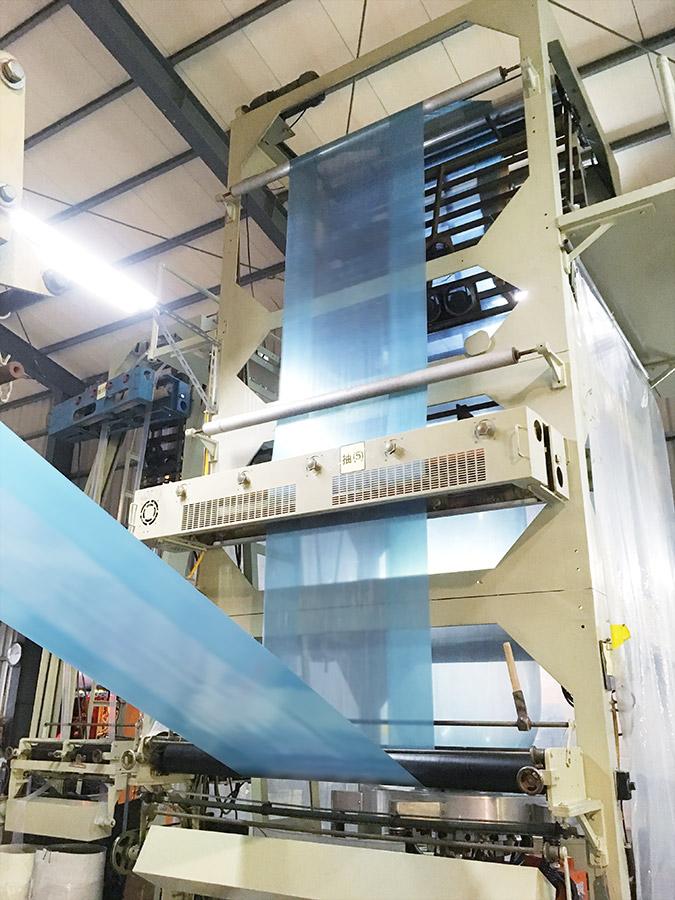
La velocidad de arrastre, es decir, la velocidad a la que los rodillos de presión tiran del film alejándolo del cabezal, define el espesor del film soplado y cuánto se estira el film en la dirección de máquina: con una producción constante, tirar más rápido produce un film más delgado. La relación entre esa velocidad y la velocidad del material fundido que sale de la abertura del cabezal es la relación de estirado (draw-down ratio), y junto con la BUR determina el equilibrio de resistencia MD/TD del film.
En nuestras fichas técnicas, el sistema de arrastre figura como unidad de arrastre (take-up). La velocidad de arrastre en nuestra gama va desde 22 m/min en la KML-120, que fabrica film de hasta 3,000 mm de ancho, hasta 100 m/min en la KMTL-50S. La KMT-45 tiene una velocidad nominal de 75 m/min y la KMT-55, de 65 m/min. En la línea tricapa KMTL-E3, está disponible un sistema de arrastre oscilante que gira 270 grados; al igual que el cabezal giratorio, desplaza la variación de espesor para que no se acumule en un mismo punto del rollo.
La velocidad de arrastre adecuada depende de su resina, del ancho del film y del espesor objetivo. Envíenos esas tres cifras a través de nuestro formulario de contacto y le indicaremos qué rango de velocidad de arrastre se adapta a su film.
Un equipo de tratamiento superficial eleva la energía superficial del film de polietileno para que la tinta de impresión y el adhesivo se adhieran a él, y se ubica entre los rodillos de presión y el bobinador. El control de posición de borde (EPC) mantiene el film alineado para que los bordes del rollo queden rectos, y el bobinador forma el rollo de film con una tensión uniforme.
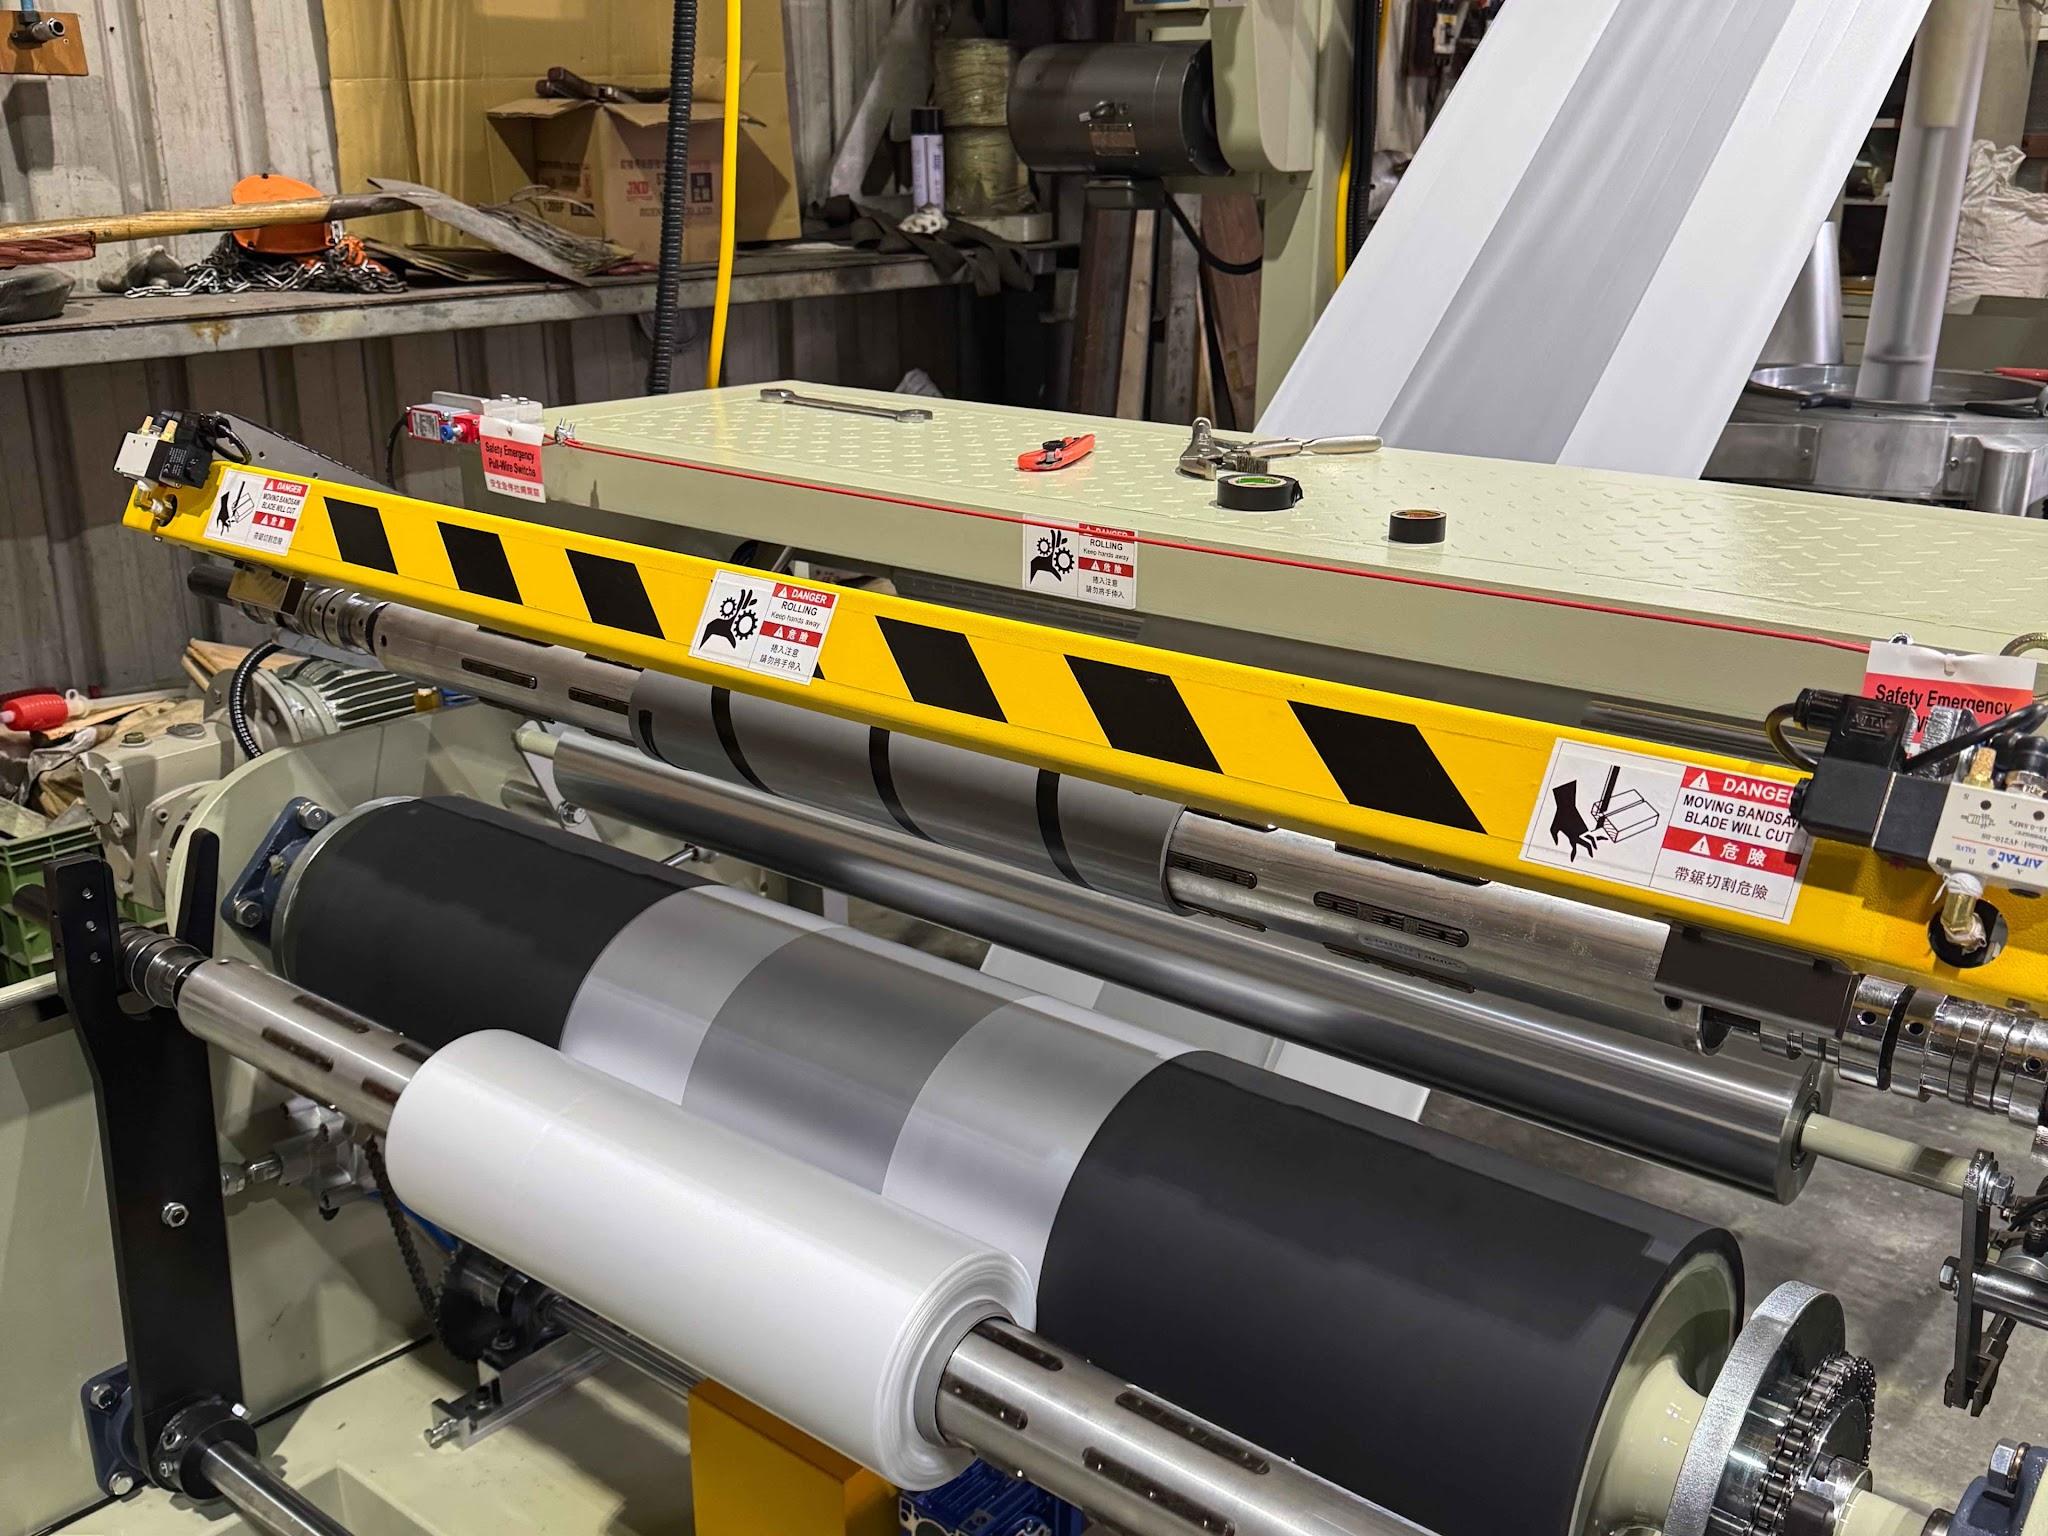
Cada una de nuestras máquinas de film soplado incluye un contador electrónico de longitud y un contador de horas acumuladas. En la KMTL-E3 se ofrecen como opción un equipo de tratamiento superficial del film, EPC, control de tensión del film y un bobinador doble (back-to-back).
Dos propiedades del film, el espesor y la resistencia, dependen de más de una etapa a la vez.
El espesor del film soplado se define por tres variables en conjunto: la producción de la extrusora, la relación de soplado y la velocidad de arrastre. Si aumenta la producción, el film se vuelve más grueso. Si aumenta la BUR o la velocidad de arrastre, se vuelve más delgado, porque la misma cantidad de material fundido se reparte sobre una superficie mayor. La presión del aire dentro de la burbuja influye en el espesor a través de la BUR: más aire forma una burbuja más grande, y una burbuja más grande reparte el mismo material fundido en una capa más delgada.
La resistencia proviene de la orientación. El arrastre estira el film a lo largo, la BUR lo estira a lo ancho, y un film estirado mucho más en una dirección que en la otra se rasga con facilidad en esa dirección. El film para bolsas y envolturas necesita que ambas estén equilibradas, por lo que la BUR y la velocidad de arrastre se ajustan en pareja y no por separado. La uniformidad del espesor a lo ancho es una cuestión aparte, que depende principalmente del cabezal y del anillo de aire.
La consistencia del espesor es también una diferencia clave entre las líneas antiguas y las actuales, como explicamos en nuestra comparación entre las máquinas tradicionales y las máquinas de film soplado de alta velocidad.
Una línea de film soplado multicapa suele utilizar una extrusora por capa y combina los flujos de material fundido dentro del cabezal, de modo que un mismo film puede llevar resinas distintas en el exterior y en el núcleo. Las líneas monocapa, como la KMT-45/55, procesan una sola resina o una sola mezcla. Nuestra línea tricapa KMTL-E3 utiliza tres extrusoras, con configuraciones de husillo de 40-45-40 mm a 55-65-55 mm, y fabrica film de hasta 1,800 mm de ancho con hasta 250 kg/hr.
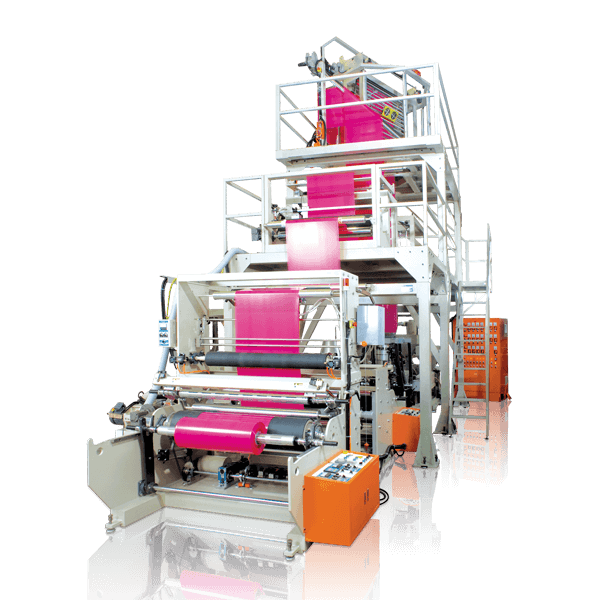
La coextrusión permite a un transformador combinar una capa de sellado, una capa de resistencia y una capa de impresión en un solo film, o colocar resina reciclada en el núcleo entre dos capas de resina virgen.
Monocapa o multicapa, todas las líneas anteriores producen el film por soplado. El principal proceso alternativo fabrica el film plano.
Las líneas de film cast extruyen el material fundido a través de un cabezal plano de ranura sobre un rodillo enfriado, mientras que las líneas de film soplado lo extruyen a través de un cabezal anular y lo enfrían con aire en forma de burbuja. Como el film soplado se estira en dos direcciones, tiene una resistencia y una tenacidad más equilibradas, lo que lo hace adecuado para bolsas, revestimientos interiores y envases de alta resistencia. El film cast se enfría más rápido y de forma más uniforme sobre el rodillo, por lo que ofrece mejor transparencia y un control de espesor más preciso, y trabaja a mayores velocidades de línea.
Una línea de film soplado también fabrica directamente film tubular, lo que ahorra un paso de sellado cuando el producto final es una bolsa.
Estas mismas siete etapas son también el camino más rápido para encontrar la causa de un defecto del film.
La mayoría de los defectos del film soplado se originan en una etapa identificable de la línea, y saber qué etapa revisar primero acota la búsqueda antes de modificar cualquier ajuste. La siguiente tabla relaciona los síntomas habituales con la etapa en la que suelen originarse:
| Síntoma | Dónde revisar primero | Causa habitual |
|---|---|---|
| Geles y puntos no fundidos | Etapa 1: extrusora | Fusión incompleta o contaminación en el material fundido |
| Bandas gruesas y delgadas alrededor del film | Etapas 2 y 4: cabezal y anillo de aire | Distribución irregular del material fundido o aire de enfriamiento irregular |
| Burbuja que se balancea o pulsa | Etapa 4: enfriamiento | Aire de enfriamiento o altura de la línea de enfriamiento inestables |
| Film que se rasga con facilidad en una dirección | Etapas 3 y 6: inflado y arrastre | BUR y velocidad de arrastre desequilibradas |
| Arrugas y pliegues | Etapa 5: marco colapsador y rodillos de presión | Burbuja descentrada o aplanado irregular |
| Mala adherencia de la impresión | Etapa 7: tratamiento superficial | Energía superficial demasiado baja para la tinta |
| Bordes del rollo irregulares o telescópicos | Etapa 7: bobinado | Desalineación de bordes o tensión de bobinado irregular |
Un síntoma puede tener más de una causa, así que utilice la tabla como el primer lugar donde buscar y no como un diagnóstico.
A continuación se presentan las preguntas más frecuentes sobre la extrusión de film soplado.
Nuestras líneas para HDPE de la serie KMH fabrican film de hasta 0.008 mm (8 micras) de espesor, y la KMT-45 y la línea de film estirable KML-45S/55S alcanzan el mismo mínimo. El espesor máximo es de 0.15 mm en la mayoría de nuestras líneas y de 0.20 mm en los dos modelos más grandes de la KMTL-E3.
La KML-120 fabrica film de LDPE y LLDPE de 1,800 a 3,000 mm de ancho, el mayor de nuestra gama. La KML-80 y la KMTL-65 alcanzan 2,000 mm, y la mayoría de nuestras demás líneas monocapa trabajan entre 100 y 1,400 mm.
La producción en nuestra gama va desde 5–15 kg/hr en la compacta KML-25 hasta 280 kg/hr en la KML-120. La KMT-45 produce 10–55 kg/hr en sus dos configuraciones, y el modelo tricapa KMTL-E3 más grande alcanza 250 kg/hr.
El espesor, la resistencia y la planitud dependen cada uno de etapas concretas, y cada una de esas etapas tiene un ajuste que depende de su film: la relación de soplado, la altura de la línea de enfriamiento y la velocidad de arrastre. Esos ajustes se derivan de cuatro datos que necesitamos conocer primero: su resina, el ancho del film, el espesor del film y la producción objetivo. Escriba esas cuatro cifras, junto con el producto que fabrica, en el campo Comentarios de nuestro formulario de contacto, y nuestros ingenieros le recomendarán una configuración de línea y un modelo.
